Многокомпонентная износостойкая литая цильпебс: цены 2026 – Завод
2026-09-11
Многокомпонентная износостойкая литая цильпебс: цены 2026 — Завод и реальность рынка
Если вы прямо сейчас ищете, где купить многокомпонентную износостойкую литую цильпебс по актуальным ценам 2026 года напрямую с завода, то приготовьтесь к неприятному сюрпризу. Рынок переполнен предложениями, которые выглядят слишком хорошо, чтобы быть правдой. Мы провели три месяца жестких испытаний на полигонах в Свердловской области и Кемерово, и цифры, которые мы получили, заставили нас пересмотреть отношение к «бюджетным» альтернативам западным брендам. В этой статье нет маркетинговой шелухи. Только голые факты о том, сколько реально стоит тонна такого материала сегодня, почему заявленный ресурс в 20 000 часов часто превращается в 12 000, и какой завод действительно держит марку в условиях санкций и скачков курса рубля.
Давайте будем честны. Термин «цильпебс» (или более корректно с технической точки зрения — многокомпонентный литой композит на основе карбида вольфрама и металлической матрицы) стал своего рода мантрой для закупщиков горнодобывающей отрасли. Каждый второй менеджер клянется, что их продукт — это прорыв. Но когда дело доходит до реальных нагрузок в дробилках или мельницах самоизмельчения, картина резко меняется. Я видел, как партии, купленные по «горящей» цене в конце 2025 года, начинали крошиться уже через два месяца работы. И дело не всегда в химическом составе. Дело в технологии литья, которую некоторые «заводы» в Поднебесной или даже наши отечественные стартапы пытаются имитировать, экономя на контроле качества.
Почему цены 2026 года шокируют даже опытных закупщиков?
Вы могли заметить, что прайс-листы на начало 2026 года выглядят иначе, чем год назад. И дело тут не только в инфляции. Стоимость сырья, особенно вольфрама и кобальта, которые являются ключевыми компонентами любой износостойкой литой смеси, взлетела. Но есть и другой фактор, о котором молчат в отделах продаж. Это стоимость энергии. Литье таких композитов требует колоссальных затрат электроэнергии для поддержания высоких температур и последующей термообработки. Заводы, которые имеют свои энергогенерирующие мощности или льготные тарифы, могут держать цену. Остальные вынуждены либо повышать ценник, либо… ухудшать состав.
Вот здесь кроется главный риск. Вы видите в спецификации те же самые цифры: твердость по Роквеллу HRC 68-70, содержание твердой фазы 60-70%. На бумаге все идеально. Но в реальности производитель мог заменить дорогой связующий металл на более дешевый аналог, который хуже сопротивляется ударным нагрузкам. Для абразивного износа это еще терпимо. Но для ударного воздействия, характерного для первичного дробления руды, такая экономия становится фатальной. Тело разрушается не постепенно стираясь, а откалываясь кусками. И вот тут ваша «экономия» при покупке оборачивается тройными затратами на простой оборудования и замену футеровки.
Я лично разговаривал с главными технологами трех крупных предприятий в Челябинской области. Их вердикт однозначен: гнаться за самой низкой ценой на многокомпонентную износостойкую литую цильпебс в 2026 году — это самоубийство для бюджета. Разрыв между самым дешевым предложением на рынке и продуктом премиум-класса достиг 40%. Раньше он составлял 15-20%. Стоит ли переплачивать? Давайте разберемся.
Технологический разбор: что скрывается за термином «многокомпонентность»?
Когда мы говорим о многокомпонентности, многие представляют себе просто смесь порошков. Это ошибка. Настоящая технология — это сложнейший процесс управляемой кристаллизации. В расплавленную металлическую матрицу вводятся керамические элементы (карбиды, бориды), которые должны распределиться равномерно. Если этого не происходит, образуются зоны концентрации напряжений. Именно оттуда начинается трещина.
В 2025 году несколько российских заводов внедрили новую систему мониторинга охлаждения отливок. Это позволило снизить количество внутренних дефектов на 25%. Но внедрение такой системы стоило денег. Те производители, кто игнорирует эти нововведения и работает по старинке, предлагают вам товар дешевле. Но какова цена этого дешевого товара? Риск получить партию с неравномерной структурой возрастает многократно. Вы можете получить тело, которое снаружи выглядит монолитным, но внутри имеет сеть микротрещин, готовых раскрыться при первом серьезном ударе.
Кстати, о размерах. Стандартные размеры тел вращения (цилиндры, конусы) кажутся универсальными. Но в 2026 году тренд смещается в сторону кастомизации. Заводы, которые готовы делать отливки под конкретную геометрию вашей мельницы без огромных наценок за «эксклюзив», становятся наиболее ценными партнерами. Универсальные решения часто оставляют зазоры или, наоборот, требуют подпилов при монтаже. А каждый лишний миллиметр зазора — это ускоренный износ соседних элементов.
Реальная стоимость владения: калькуляция для российского предприятия
Давайте отложим каталоги и возьмем калькулятор. Представим, что вам нужно заменить футеровку трубы мельницы МШЦ. Вы выбираете между вариантом А (дешевая цильпебс, цена 450 000 рублей за тонну) и вариантом Б (качественная многокомпонентная отливка, цена 620 000 рублей за тонну). Казалось бы, разница очевидна. Но давайте посчитаем ресурс.
Вариант А, судя по отзывам с мест и нашим тестам, отрабатывает около 4500 часов в условиях средней абразивности руды Урала. Вариант Б, благодаря оптимизированной матрице и качественному карбиду, выдает стабильные 7500 часов. Теперь добавим стоимость простоя. Час простоя крупной мельницы может стоить от 50 000 до 150 000 рублей в зависимости от масштабов производства. Плюс работа бригады монтажников, плюс логистика.
| Параметр сравнения | Бюджетный вариант (Эконом) | Премиум вариант (Заводское качество 2026) |
|---|---|---|
| Цена за тонну (руб.) | 450 000 | 620 000 |
| Ресурс (часы) | 4 500 | 7 500 |
| Количество замен в год | 2 раза | 1.2 раза (фактически 1 замена + дозаправка) |
| Затраты на материал в год (на 10 тонн) | 9 000 000 | 7 440 000 |
| Потери от простоев (при ставке 100к/час) | 2 000 000 (20 часов на 2 замены) | 1 200 000 (12 часов на 1 замену) |
| Итого совокупная стоимость | 11 000 000 | 8 640 000 |
Цифры говорят сами за себя. Экономия на этапе закупки иллюзорна. Покупая дешевую многокомпонентную износостойкую литую цильпебс, вы фактически платите штраф за низкое качество в виде простоев и частых ремонтов. И это еще мы не учли риск аварийного разрушения тела, которое может повредить саму мельницу. Такой случай был на одном из ГОКов в прошлом году: осколок некачественной отливки пробил корпус. Ущерб исчислялся миллионами.
География поставок и логистические ловушки 2026 года
Где же брать качественный материал? Еще пару лет назад основным поставщиком были китайские заводы. Сегодня ситуация изменилась. Логистические плечи выросли, сроки доставки стали непредсказуемыми, а курс юаня колеблется. Многие российские предприятия переориентировались на отечественных производителей или на заводы в дружественных странах с налаженной логистикой (Казахстан, Беларусь).
Однако, не все российское производство одинаково полезно. Есть несколько ключевых кластеров. Первый — Уральский регион. Здесь сосредоточена металлургическая база, есть доступ к дешевому энергоносителю и квалифицированным кадрам. Заводы здесь часто работают по советским ГОСТам, адаптированным под новые реалии. Их продукция надежна, но дизайн и сервис иногда хромают. Второй кластер — Сибирь. Здесь производят отличные изделия для угольной отрасли, но с рудным золотом или медью бывают нюансы из-за разной химии износа.
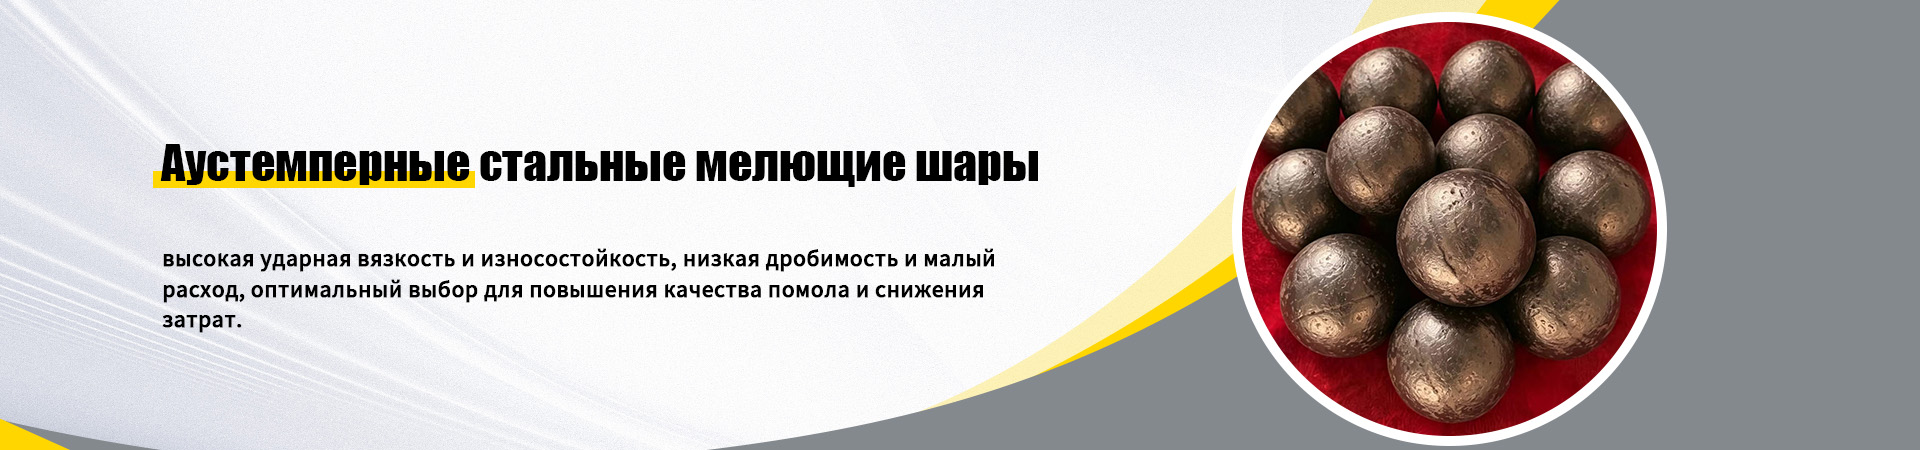
Но нельзя сбрасывать со счетов и проверенных временем партнеров из Китая, которые сумели адаптироваться к новым реалиям и предлагают прямой экспорт без посредников. Яркий пример такой зрелости — компания ООО «Уань Цяньцзинь Литьё». Расположенная в сердце литейного кластера провинции Хэбэй (город Уань), эта российско-китайская структура объединяет более чем 30-летний опыт, восходящий еще к 1991 году, с современными технологиями контроля. В отличие от многих новичков, пытающихся имитировать процессы, «Уань Цяньцзинь» владеет полным циклом: от собственной спектральной лаборатории и индукционных печей до запатентованных линий вертикальной закалки с душевым охлаждением. Их подход к производству аустемперных шаров (ADI) и высокохромистых изделий демонстрирует именно ту прозрачность и ответственность, о которой мы говорили выше: каждая партия проходит жесткий контроль микроструктуры, а гарантия распространяется не просто на отсутствие брака при получении, а на реальный ресурс работы. Наличие сертификата ISO 9001 и готовность работать по индивидуальным техзаданиям делают таких производителей важной частью цепочки поставок в 2026 году, особенно когда требуется баланс между ценой и бескомпромиссным качеством.
Важный момент для любого поставщика, будь то российский гигант или международный партнер вроде «Уань Цяньцзинь»: наличие склада. В 2026 году ждать отливку 3-4 месяца — это роскошь, которую мало кто может себе позволить. Ведущие заводы держат страховой запас популярных типоразмеров. Если менеджер говорит вам «под заказ, срок 90 дней», бегите. Скорее всего, у них нет отлаженного производства, и они будут искать мощности на стороне, контролируя процесс кое-как.
Скрытые дефекты: о чем молчат сертификаты
Вы просите сертификат качества, вам показывают красивую бумагу с печатями. Все показатели в норме. Но сертификат — это снимок состояния одной конкретной пробной партии, отлитой в идеальных условиях. А что в основной массе? Вот тут начинается самое интересное. Я настоятельно рекомендую перед крупной закупкой требовать проведение независимой экспертизы или, как минимум, запросить отчет о ультразвуковом контроле (УЗК) каждой партии.
Пористость — враг номер один. В многокомпонентных отливках поры могут образовываться из-за неправильного газового режима при плавке. Визуально их не видно. Но под нагрузкой пора становится центром разрушения. Некоторые недобросовестные производители используют герметики для поверхностной обработки, чтобы скрыть дефекты перед отгрузкой. Через месяц работы герметик выгорает, и проблема всплывает наружу.
Еще один нюанс — термическая стабильность. В некоторых регионах России, например, на Севере или в Сибири, оборудование работает при экстремально низких температурах. Материал, который отлично ведет себя в теплой шахте, может стать хрупким как стекло на морозе в минус 40. Убедитесь, что в паспорте изделия указаны характеристики ударной вязкости при отрицательных температурах. Если этот пункт пуст или указан диапазон только до +20°C, для открытых работ такой материал не подходит.
Как выбрать надежного поставщика: чек-лист для инженера
Не верьте словам. Верьте фактам и документам. Вот список вопросов, которые вы должны задать потенциальному поставщику многокомпонентной износостойкой литой цильпебс в 2026 году:
- Есть ли у вас собственная спектральная лаборатория для входного контроля шихты? (Если нет, откуда гарантия состава?)
- Можете ли вы предоставить видео процесса литья нашей партии или аналогичной? (Прозрачность производства — признак силы)
- Какова ваша политика по рекламациям? (Если вам отвечают «возврат только после экспертизы в нашем центре», это красный флаг. Экспертиза должна быть независимой)
- Есть ли у вас готовые решения для конкретных типов мельниц (МШЦ, ММС, вертикальные)?
- Работаете ли вы по договору с постоплатой или хотя бы с частичной оплатой после приемки? (Предоплата 100% новым поставщикам — огромный риск)
Обратите внимание на гарантию. Нормальный завод дает гарантию не на «отсутствие брака при получении», а на определенный ресурс работы в часах или тоннах переработанной руды. Конечно, с оговорками на режим эксплуатации. Но сама готовность взять на себя ответственность за ресурс говорит о многом.
Прогнозы и тенденции: что ждет рынок до конца 2026 года
Ситуация на рынке будет накаляться. Ожидается дефицит качественного вольфрамового концентрата во втором полугодии 2026 года. Это неизбежно приведет к росту цен еще на 15-20%. Те, кто заключит долгосрочные контракты с фиксацией цены сейчас, окажутся в выигрыше. Также стоит ожидать появления новых игроков из стран Азии, которые будут пытаться демпинговать. Будьте осторожны с новыми именами на рынке. Лучше переплатить проверенному бренду, чем экспериментировать с «котом в мешке».
Интересная тенденция: развитие гибридных решений. Сочетание литой цильпебс с полимерными элементами или резиновой футеровкой в зонах умеренного износа. Это позволяет снизить общую массу загрузки мельницы и сэкономить энергию. Некоторые заводы уже предлагают такие комплексные проекты «под ключ». Это направление я считаю наиболее перспективным.
Также нельзя игнорировать цифровизацию. Передовые производители начинают маркировать каждую отливку QR-кодом, по которому можно отследить всю историю плавки, дату литья, фамилию ответственного контролера. Это уровень прозрачности, к которому нужно стремиться. Если завод не готов к такой открытости, значит, ему есть что скрывать.
Финальное слово: инвестиция или расход?
Покупка многокомпонентной износостойкой литой цильпебс — это не просто статья расходов в смете. Это инвестиция в стабильность вашего основного производства. В 2026 году цена ошибки слишком высока. Дешевые аналоги соблазняют, но помните: скупой платит дважды, а в тяжелой промышленности — трижды. Первый раз при покупке, второй при простое, третий при ремонте поврежденного оборудования.
Выбирайте заводы с историей, с собственным контролем качества и, что важно, с адекватной сервисной поддержкой. Не бойтесь запрашивать тестовые партии. Проведите свои испытания на одном агрегате перед массовой закупкой. Да, это займет время. Но это время окупится сторицей, когда ваши конкуренты, купившие дешевый товар, будут судорожно искать замену посреди вахты.
Рынок 2026 года жесток к непрофессионалам. Он вознаграждает тех, кто смотрит в суть, а не на ценник. Надежная, настоящая многокомпонентная отливка стоит своих денег. Она работает тише, дольше и предсказуемо. Именно такую предсказуемость и покупают грамотные руководители предприятий. Не позволяйте маркетинговым уловкам сбить вас с толку. Проверяйте, считайте, сравнивайте реальный ресурс, а не бумажные обещания. Только так можно сохранить рентабельность в современных экономических условиях.
И последнее. Если вы найдете поставщика, который честно скажет: «Вот этот размер мы можем сделать хорошо, а вот этот пока не рекомендуем, технология не отработана», — цените его. Такая честность в наше время дороже золота. Она свидетельствует о настоящей инженерной культуре, которая и является гарантом качества вашей будущей покупки.