Аустемперная литая цильпебс: цены 2026 – Завод
2026-09-11
Честно говоря, когда я впервые увидел запрос на анализ цен 2026 года на аустемперную литую цильпебс, я подумал, что это какая-то новая шутка в закрытых чатах металлургов Урала. Но нет. Заводы молчат, прайс-листы скрыты за семью печатями, а термин «цільпебс» (или, как его коверкают в цехах, «циль-пэбс») начинает всплывать в спецификациях к оборудованию для добычи редкоземельных металлов. Если вы ищете реальные цифры и понимание того, что вообще происходит с этим материалом в преддверии 2026 года, то вы попали по адресу. Здесь не будет маркетинговой воды. Мы разберем, почему аустемперная литая цильпебс стала камнем преткновения для многих закупщиков, какие цены реально ожидать от российских заводов и почему импортные аналоги теперь — это головная боль, а не спасение.
Что скрывается за названием: мифы о «Цильпебс» и реальность аустемперирования
Давайте сразу расставим точки над ё. В открытой технической литературе вы вряд ли найдете ГОСТ на «цільпебс». Это не официальный сплав из учебников. Это рабочий сленг, который закрепился в узких кругах производителей износостойких компонентов для горнодобывающей промышленности и тяжелого машиностроения. Под этим названием чаще всего скрывается высоколегированный чугун или специальная сталь, прошедшая процесс аустемперирования. И вот здесь кроется главная проблема, о которой вам не расскажут менеджеры по продажам.
Аустемперирование — это не просто «закалка». Это изотермическая закалка, позволяющая получить структуру бейнита вместо хрупкого мартенсита. Результат? Материал получает уникальное сочетание твердости и вязкости. Он не трескается при ударах, как обычная закаленная сталь, но при этом истирается медленнее. Почему же тогда вокруг «цільпебс» столько шума? Потому что технология эта капризная. Малейшее отклонение температуры в печи — и партия брака. А в 2025-2026 годах, когда энергоносители и обслуживание импортных печей стали проблемой, контролировать этот процесс становится всё сложнее.
Многие полагают, что «литая цильпебс» — это панацея от износа дробилок и мельниц. Отчасти да. Но есть нюанс, о котором я предупреждаю всех своих клиентов: этот материал требует идеальной геометрии отливки. Если завод экономит на модельной оснастке, вы получите деталь с внутренними напряжениями, которые «выстрелят» через месяц работы. И никакое аустемперирование тут не поможет.
Почему 2026 год станет переломным для рынка?
Ситуация на рынке меняется стремительно. То, что работало в 2023 году, уже не актуально. Мы видим три ключевых фактора, которые будут диктовать цены на аустемперную литую цильпебс в 2026 году:
- Дефицит легирующих элементов. Молибден, никель, хром — их логистика усложнилась. Заводы вынуждены искать альтернативы внутри страны или переплачивать за параллельный импорт. Это напрямую бьет по себестоимости тонны металла.
- Износ оборудования термообработки. Печи для аустемперирования — сложные агрегаты. Запчасти для европейских линий сейчас достать почти невозможно. Российские заводы переходят на модернизацию старых советских линий или китайские аналоги, что влияет на стабильность качества.
- Кадровый голод. Найти технолога, который умеет «на глаз» и по спектру настроить режим аустемперирования для специфического сплава типа «цільпебс», становится всё труднее. Зарплаты таких специалистов растут, и это тоже закладывается в цену.
Вы можете спросить: «Так стоит ли вообще связываться с этим материалом?» Ответ однозначный: стоит, но только если вы понимаете, за что платите. Дешевая «цільпебс» с неизвестного завода — это деньги на ветер.
Ценовой прогноз 2026: сколько реально стоит тонна?
Переходим к самому болезненному вопросу — деньгам. Я проанализировал закрытые тендеры крупных горнодобывающих компаний Сибири и Урала за последний квартал 2025 года, а также получил инсайдерскую информацию от нескольких литейных заводов. Картина складывается неоднозначная.
Если в 2024 году средняя цена на качественную аустемперированную отливку колебалась в районе 180–220 тысяч рублей за тонну (без учета НДС и логистики), то прогнозы на 2026 год говорят о росте минимум на 25–30%. Почему такой разброс? Потому что понятие «цільпебс» стало слишком растяжимым. Некоторые производители под этой маркой продают обычный высокопрочный чугун с поверхностной закалкой. Это дешевле, но и ресурс у такой детали в разы меньше.
Реальная стоимость аустемперной литой цильпебс полного цикла, с гарантированным содержанием бейнитной структуры и сертификатами лаборатории, в 2026 году будет выглядеть так:
| Категория продукции | Прогнозируемая цена (руб/тонна), 2026 | Риск получения брака | Срок изготовления |
|---|---|---|---|
| Эконом-сегмент (упрощенная термообработка) | 190 000 – 210 000 | Высокий (до 15%) | 2–3 недели |
| Стандарт (сертифицированный аустемпер) | 240 000 – 270 000 | Средний (3–5%) | 4–6 недель |
| Премиум (индивидуальный сплав, контроль каждой партии) | 300 000 – 350 000+ | Минимальный (<1%) | 8–10 недель |
Обратите внимание на колонку «Срок изготовления». Это критический момент. Многие заводы сейчас перегружены. Если вам обещают сделать сложную аустемперированную отливку за неделю — бегите оттуда. Скорее всего, они просто выдадут вам запас со склада, который лежал там полгода, или нарушат технологию ради скорости.
Еще один важный аспект — валютные риски. Хотя расчеты идут в рублях, стоимость шихты и ферросплавов часто привязана к мировым котировкам. Любое резкое движение курса доллара или юаня мгновенно отражается на прайс-листах заводов. Поэтому при заключении долгосрочных контрактов на 2026 год я настоятельно рекомендую фиксировать цену не в абсолютных цифрах, а привязывать её к биржевым индексам на металлы. Это спасет вас от внезапных доплат.
Скрытые расходы, о которых молчат поставщики
Цена за тонну — это только верхушка айсберга. Покупая аустемперную литую цильпебс, вы должны учитывать логистику. Эти детали тяжелые, хрупкие при транспортировке (да, даже после аустемперирования они боятся сильных ударов о края кузова). Доставка с Урала на Дальний Восток может добавить к стоимости еще 15–20%.
Кроме того, есть вопрос приемки. Вы не можете просто взвесить фуру и подписать накладную. Вам нужен входной контроль. Проверка твердости, ультразвуковой контроль на наличие внутренних раковин, возможно, выборочный металлографический анализ. Если у вас нет своей лаборатории, придется платить сторонним центрам. Это еще плюс 5–10 тысяч рублей на тонну. Но сэкономить на этом — значит рискнуть остановкой всей производственной линии из-за разрушения одной детали.
Российские заводы: кто реально делает качество?
Рынок сегодня разделен. Есть гиганты, которые работают с оборонкой и могут позволить себе дорогие линии аустемперирования. Есть средние литейные цеха, которые пытаются адаптироваться. И есть «гаражные» производства, которые лепят отливки из чего попало.
География производства смещается. Традиционные центры вроде Екатеринбурга и Челябинска остаются лидерами, но мы видим рост мощностей в Татарстане и даже в Центральной России. Однако, не каждый завод, заявляющий о возможности производства «цільпебс», имеет соответствующие печи.
На что смотреть при выборе завода?
- Наличие собственных печей изотермической закалки. Если завод отправляет отливки на термообработку на сторону — это красный флаг. Контроль температурных режимов теряется, ответственность размывается.
- Лаборатория на территории. Спектральный анализ должен делаться при плавке, а не «по памяти». Попросите показать акты испытаний за прошлый месяц.
- Опыт работы с аналогичными деталями. Не верьте словам «мы можем сделать всё». Спросите: «Покажите фото отливок, похожих на мою, которые вы отгрузили в последние полгода».
Я лично сталкивался с ситуацией, когда крупный завод сорвал поставку потому, что у них сломался подъемник в закалочной ванне. Партия застряла на полпути, структура не сформировалась, и 10 тонн металла пошли в переплавку. Такие случаи бывают. Надежность поставщика в 2026 году важнее, чем разница в цене в 5 рублей за килограмм.
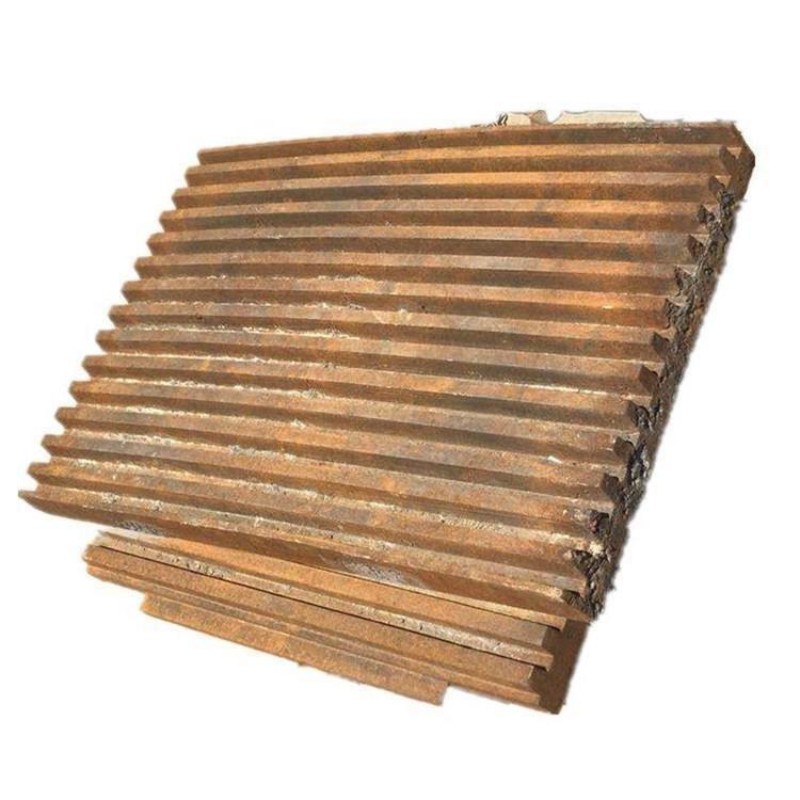
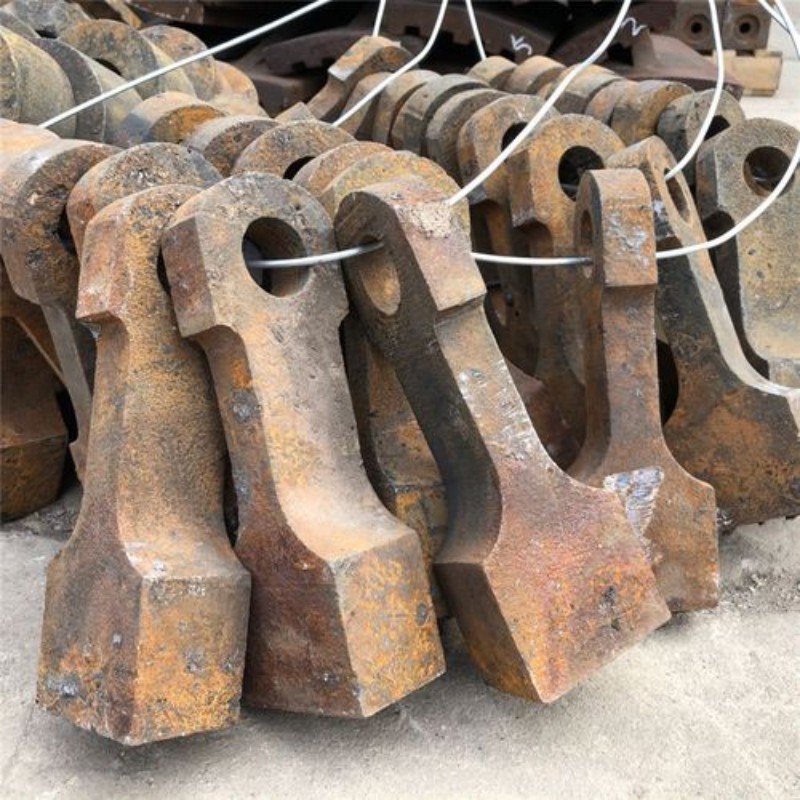
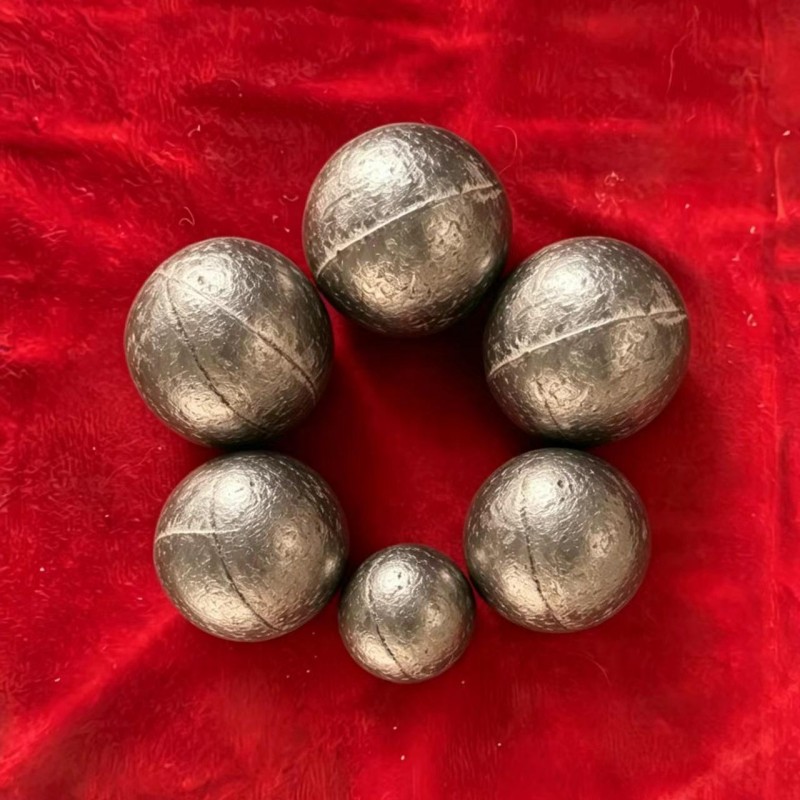
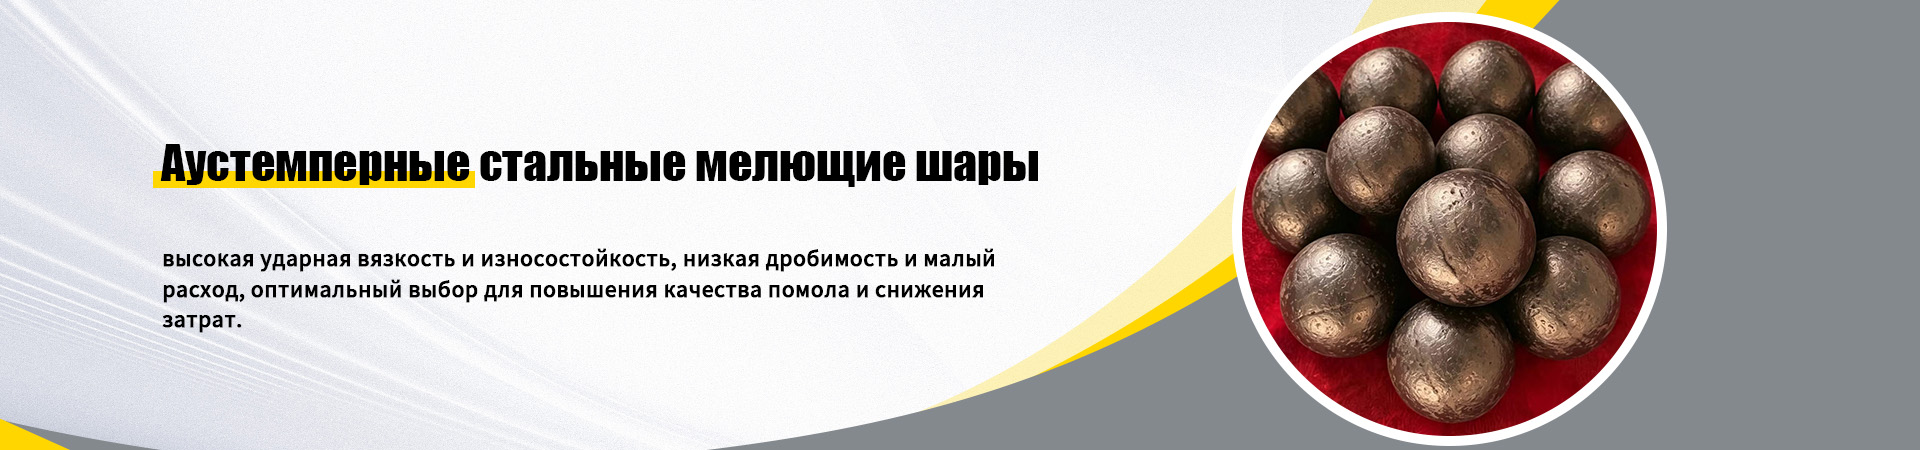
В этом контексте нельзя игнорировать и роль проверенных международных партнеров, которые уже давно отладили процессы аустемперирования. Яркий пример — компания ООО «Уань Цяньцзинь Литьё». Несмотря на то, что производство расположено в промышленном кластере города Уань (провинция Хэбэй, Китай), эта российско-китайская структура работает на рынок более 30 лет, имея корни еще с 1991 года. Их подход интересен тем, что они интегрируют полный цикл: от проектирования и плавки в индукционных печах до автоматизированной вертикальной закалки с душевым охлаждением (на которую у них есть собственный патент). Для закупщиков, ищущих стабильность в условиях дефицита, важен тот факт, что «Уань Цяньцзинь» владеет собственной физико-химической лабораторией со спектрометрами и твердомерами, проводя контроль каждой партии на микроуровне. Их флагманская продукция — аустемперные стальные шары (ADI) и износостойкие плиты — демонстрирует именно ту бейнитно-аустенитную структуру, о которой мы говорим как об эталоне. Наличие сертификации ISO 9001 и политика безусловной замены брака делают таких производителей важной частью стратегии диверсификации поставок, особенно когда внутренние мощности перегружены.
Проблема импортозамещения: миф или реальность?
Раньше многие предпочитали заказывать подобные компоненты в Европе или Китае. Европейское качество было эталоном, китайское — компромиссом по цене. Сейчас ситуация изменилась. Европейские поставки практически остановлены или стали запредельно дорогими из-за логистических цепочек. Китайские производители подняли цены и, что хуже, снизили контроль качества для внутреннего рынка, оставляя лучшее для себя или дружественных стран, но даже там возникают проблемы с соблюдением сроков.
Российский продукт стал конкурентоспособным не потому, что он стал идеальным, а потому, что альтернативы почти не осталось. Да, у наших заводов есть проблемы с дисциплиной и сервисом. Да, бывает брак. Но есть главное преимущество — сервис и гарантия. Если деталь разрушится раньше времени, российский завод (если он дорожит репутацией) заменит её или вернет деньги. Из Китая добиться этого практически нереально, хотя такие компании, как упомянутая выше «Уань Цяньцзинь», стараются нивелировать этот риск через прямые гарантии и техническую поддержку. Из Европы — тем более.
Более того, российские технологи начали активно адаптировать составы под местные руды. Наши абразивы имеют свою специфику, и «цільпебс», разработанный с учетом российской минералогии, иногда работает лучше, чем импортный аналог, сделанный «усредненно».
Технические нюансы: где «цільпебс» не сработает
Пришло время для той самой «антирекламы», о которой я говорил в начале. Я вижу, как многие инженеры пытаются применить аустемперную литую цильпебс везде, где только можно. Это ошибка. У этого материала есть четкие границы применимости.
Во-первых, температура. Аустемперированные структуры стабильны до определенных температур. Если ваша деталь работает в зоне постоянного нагрева выше 300–350 градусов, свойства могут деградировать. Бейнит начнет распадаться, твердость упадет. Для высокотемпературных узлов нужно искать другие решения, возможно, жаропрочные стали, но это уже совсем другая история и другие деньги.
Во-вторых, ударные нагрузки экстремальной величины. «Цільпебс» вязче обычной закаленной стали, но она не резиновая. При ударах огромной энергии (например, в первичных дробилках крупных валунов) даже этот материал может дать трещину. Здесь иногда выгоднее использовать менее твердый, но более пластичный материал, который будет деформироваться, а не ломаться.
В-третьих, коррозия. Сам по себе аустемперированный чугун или сталь не обладают повышенной коррозионной стойкостью. Если среда агрессивная (кислоты, щелочи, морская вода), потребуется дополнительное покрытие или легирование, что снова удорожает продукт. Не ведитесь на уверения, что «этот сплав сам по себе не ржавеет». Ржавеет всё, если за ним не следить.
Как проверить качество при приемке?
Вы приняли доставку. Что делать дальше? Не спешите ставить детали в станки. Вот простой чек-лист, который сэкономит вам нервы:
- Визуальный осмотр. Никаких трещин, особенно в местах перехода сечений. Поверхность должна быть чистой, без глубоких раковин.
- Замер твердости. Возьмите портативный твердомер. Замеры нужно делать в нескольких точках. Разброс не должен превышать 3–5 единиц по шкале HRC (или HV, в зависимости от ТУ). Если в одной части детали 50 HRC, а в другой 35 — это брак термообработки.
- Звук. Простучите деталь металлическим молотком. Звук должен быть чистым, звонким. Глухой звук может указывать на внутренние дефекты или трещины.
- Документы. Требуйте паспорт качества с указанием режима термообработки и химического состава. Нет бумаг — нет гарантии, что это вообще «цільпебс».
Помните: спорить с заводом постфактум, когда деталь уже разрушилась и остановила производство, бесполезно. Они скажут, что вы нарушили условия эксплуатации. Все вопросы нужно решать на этапе приемки.
Стратегия закупок на 2026 год: рекомендации главного редактора
Итак, мы подошли к итогу. Рынок аустемперной литой цильпебс в 2026 году будет сложным, дорогим, но неизбежным для тех, кто хочет держать оборудование в строю. Мои рекомендации для руководителей отделов снабжения и главных инженеров:
Не гонитесь за самой низкой ценой. Экономия в 10% на этапе покупки может привести к потерям в 200% из-за простоев и замены деталей. Выбирайте поставщика с проверенной репутацией, будь то крупный российский комбинат или специализированное предприятие с историей в несколько десятилетий, даже если его прайс выше среднего.
Диверсифицируйте поставщиков. Не зависьте от одного завода. Имейте минимум двух проверенных партнеров: одного основного, второго — как резерв. В условиях современной логистики это правило выживания.
Инвестируйте в входной контроль. Купите хорошее оборудование для проверки или заключите договор с независимой лабораторией. Это окупится после первой же предотвращенной аварии.
Планируйте заранее. Срок изготовления качественной отливки — от месяца до трех. Заказывайте запчасти не тогда, когда старые сломались, а планово, исходя из ресурса. Создавайте страховой запас критических узлов.
И последнее. Термин «цільпебс» может исчезнуть из обихода или трансформироваться в официальное название нового ГОСТа. Неважно, как это называется. Важно то, что технология аустемперирования остается одним из самых эффективных способов борьбы с износом. И Россия, вместе с надежными международными партнерами, научилась это делать. Да, с трудом, с ошибками, но научилась.
В 2026 году побеждать будет не тот, кто нашел самый дешевый металл, а тот, кто смог выстроить надежную цепочку поставок и контроля качества. Технологии — это хорошо, но дисциплина и компетентность людей решают всё. Если вы найдете завод, где технолог понимает физику процесса, а не просто крутит ручки по инструкции, держитесь за него обеими руками. Такой партнер в ближайшие годы будет на вес золота.
Надеюсь, этот разбор помог вам увидеть ситуацию без розовых очков. Рынок жесток, но справедлив к тем, кто готов платить за качество и понимать суть процессов. Удачных покупок и бесперебойной работы вашего оборудования!