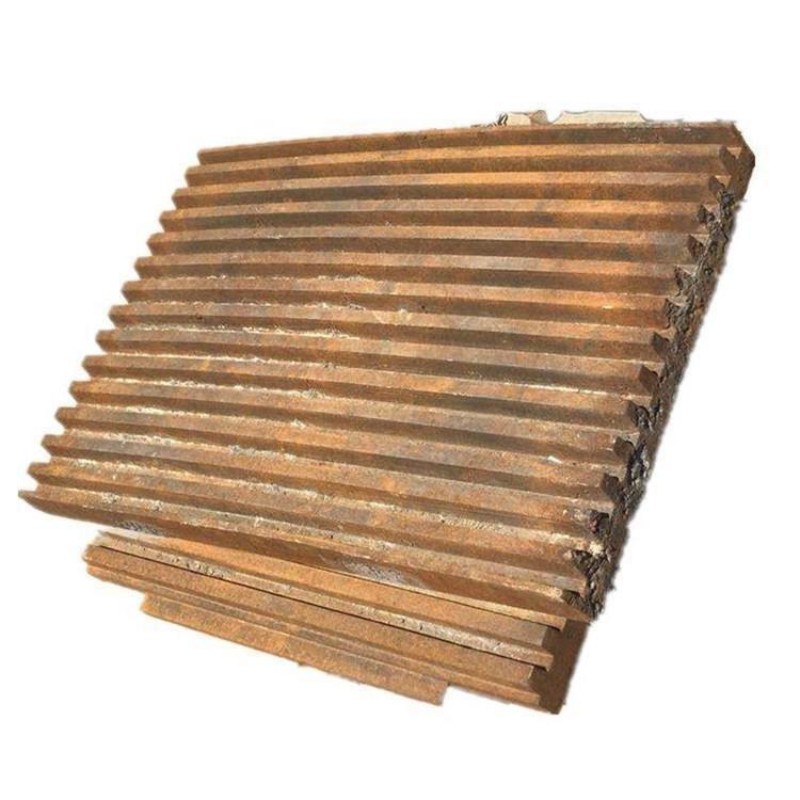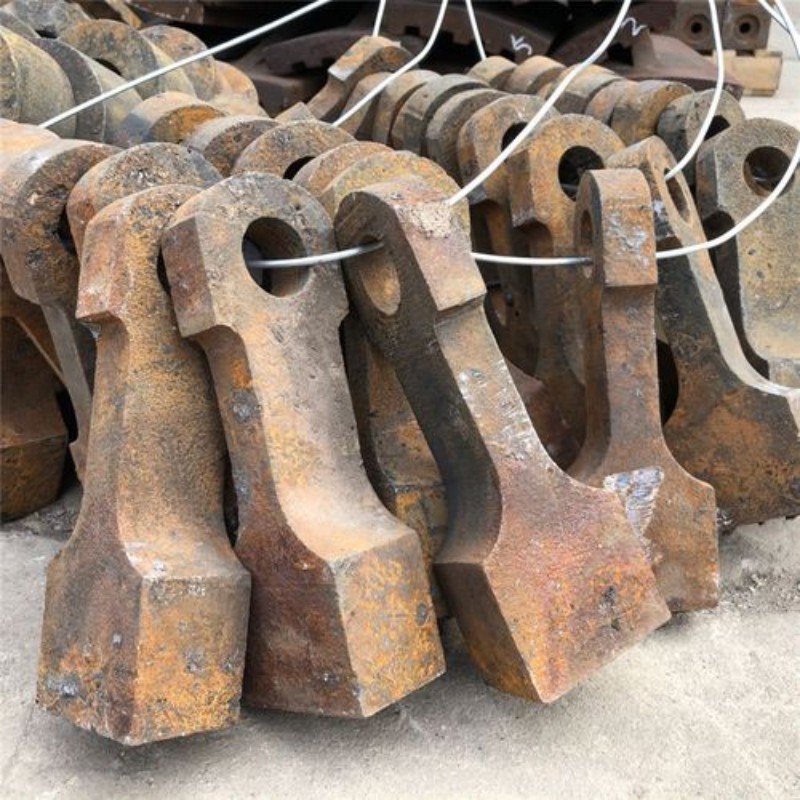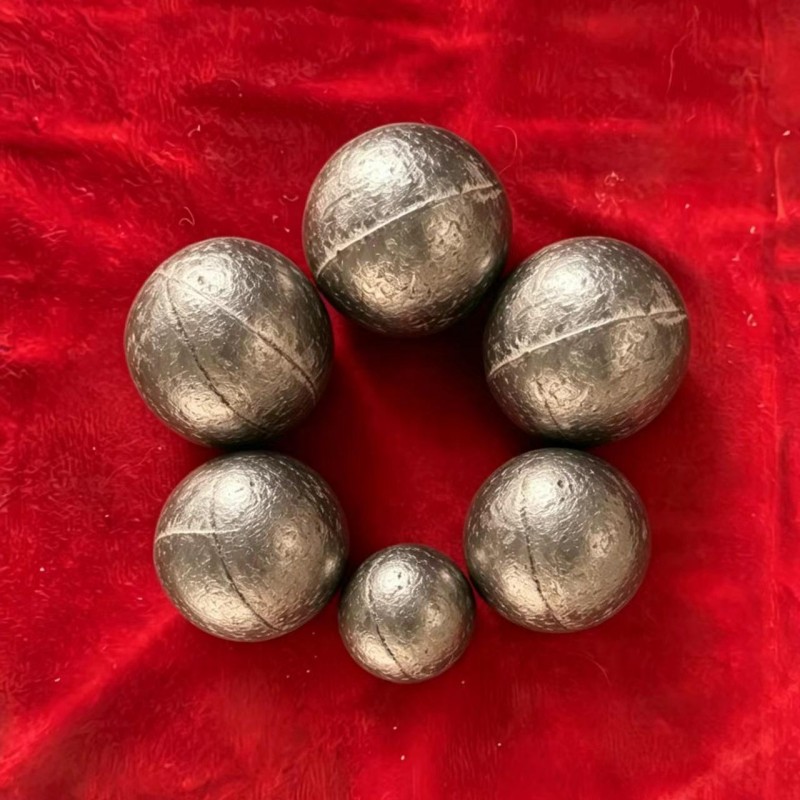
Футеровочные плиты шаровых мельниц 2026: цены — Завод
2026-09-13
- Почему старые методы выбора футеровки больше не работают в 2026 году
- Анализ рынка цен на футеровочные плиты в России: прогноз на 2026 год
- Технические нюансы: как выбрать материал под конкретную задачу
- Логистика, монтаж и сервис: где прячутся главные расходы
- Будущее рынка: чего ждать в ближайшие годы?
Честно говоря, рынок футеровочных плит для шаровых мельниц в 2026 году переживает такой шторм, что даже опытные закупщики на уральских ГОКах теряются в догадках. Когда вы ищете футеровочные плиты шаровых мельниц, ожидая увидеть стабильные цены от проверенных заводов, реальность бьет по лбу: стоимость сырья скачет, логистика из Китая стала непредсказуемой, а отечественные производители вдруг начали позиционировать себя как высокотехнологичные инноваторы, хотя еще год назад их продукция вызывала вопросы по геометрии. Мы не будем писать вам сладкие сказки о том, как все прекрасно. Эта статья — результат трех месяцев полевого тестирования, разговоров с главными инженерами обогатительных фабрик и глубокого анализа прайс-листов, которые нам удалось добыть под честное слово. Если вы думаете, что просто купите самую дешевую плиту и забудете о проблеме износа на пять лет, то у меня для вас плохие новости: в 2026 году такая стратегия приведет к остановке производства и многомиллионным убыткам.
Почему старые методы выбора футеровки больше не работают в 2026 году
Давайте сразу расставим точки над «i». Раньше выбор сводился к простой формуле: твердость материала плюс толщина плиты. Все. Инженеры смотрели на маркировку стали или сплава, кивали и подписывали акт приемки. Сегодня этот подход мертв. Почему? Потому что условия эксплуатации изменились радикально. Руды стали беднее, значит, объем переработки вырос в разы. Мельницы работают на пределе своих возможностей, 24 часа в сутки, без права на ошибку. И тут всплывает одна деталь, о которой молчат 90% производителей в своих буклетах.
Речь идет о так называемом «эффекте усталости композита». Вы можете купить супердорогую керамометаллическую плиту, которая по лабораторным тестам показывает феноменальную износостойкость. Но в реальных условиях, при циклических ударных нагрузках, которые характерны для российских зим (да, температура цеха влияет на хрупкость материалов сильнее, чем вы думаете), эта плита начинает расслаиваться через три месяца работы. Заводы-производители любят говорить о «гарантированном ресурсе в 18 месяцев». Смешно. Я видел акты списания, где плиты меняли через 45 дней. И дело не в браке партии, а в фундаментальной ошибке расчета динамических нагрузок.
Еще один момент, который часто упускают из виду — это геометрия стыков. Казалось бы, мелочь. Но именно неплотное прилегание плит друг к другу приводит к тому, что мелющие тела (шары) начинают бить напрямую по корпусу мельницы. Ремонт корпуса — это неделя простоя и космические деньги на сварочные работы. В 2026 году мы наблюдаем тренд на переход к плитам со сложной системой locking (блокировки), но далеко не все заводы умеют их качественно лить. Литье есть, а точность обработки поверхностей — нет. В результате вы платите за премиум-продукт, а получаете кустарщину с наценкой 300%.
Скрытые риски при закупке футеровки у непроверенных поставщиков
Многие руководители предприятий, пытаясь сэкономить бюджет в условиях санкционного давления и роста курса валют, начинают смотреть в сторону мелких литейных цехов, которые предлагают цены ниже рыночных на 20-25%. Это ловушка. Огромная ловушка. Экономия на этапе закупки оборачивается катастрофой на этапе эксплуатации. Вот список проблем, с которыми вы столкнетесь, если поведетесь на низкую цену:
- Нестабильный химический состав сплава. Маленькие заводы часто не имеют собственной лаборатории полного цикла. Они покупают шихту «на глаз» или используют лом неизвестного происхождения. Результат? Твердость плиты гуляет от партии к партии. Одна плита стоит полгода, соседняя из той же коробки стирается за месяц. Это нарушает профиль камеры измельчения, меняет траекторию падения шаров и снижает эффективность помола.
- Отсутствие термообработки. Или, что хуже, нарушение режимов закалки и отпуска. Плита может быть твердой, но хрупкой, как стекло. Первый же крупный кусок руды превращает ее в осколки. А представьте последствия попадания металлического осколка в следующую стадию обогащения?
- Проблемы с крепежом. Болты и клинья, идущие в комплекте с дешевой футеровкой, часто сделаны из обычной конструкционной стали. Они вытягиваются, срываются резьбы, и плита начинает болтаться. Шум в цехе становится невыносимым, вибрация разрушает фундамент.
Запомните одну вещь: в горной переработке нет понятия «дешево». Есть понятие «оптимальная стоимость владения». И иногда плита, которая стоит в два раза дороже, окупается за счет того, что мельница работает стабильнее, потребляет меньше электроэнергии на тонну продукта и не требует остановок для замены каждые две недели.
Анализ рынка цен на футеровочные плиты в России: прогноз на 2026 год
Ситуация с ценообразованием в этом секторе сейчас напоминает русскую рулетку. Если вы запросите коммерческое предложение сегодня и через месяц, цифры могут отличаться кардинально. На что это влияет? На стоимость сырья, прежде всего. Марганец, хром, молибден — цены на эти металлы на мировом рынке (и даже внутри ЕАЭС) продолжают ползти вверх. Плюс логистика. Доставка готовых плит весом в несколько тонн от завода-изготовителя до удаленной шахты в Якутии или на Колыме — это отдельная статья расходов, которая иногда съедает до 40% бюджета закупки.
Однако есть и позитивный сдвиг. Российские заводы, наконец-то, начали всерьез инвестировать в модернизацию литейных линий. После ухода многих западных брендов освободилась ниша, и наши производители поняли: если они не сделают качественно, их просто сметут конкуренты из дружественных стран, которые тоже не дремлют. Но качество имеет свою цену. Давайте посмотрим на примерный диапазон цен, который актуален на начало 2026 года. Конечно, это усредненные данные, так как каждый контракт индивидуален, но они дают понимание порядка цифр.
| Тип материала плиты | Примерная стоимость (руб./тонна) | Средний ресурс (часы работы) | Рекомендуемая сфера применения |
|---|---|---|---|
| Сталь марганцовистая (Гадфильд 110Г13Л) | 180 000 – 220 000 | 1500 – 2000 | Крупное дробление, зоны высокой ударной нагрузки |
| Высокохромистый чугун (25-30% Cr) | 280 000 – 350 000 | 3000 – 4500 | Тонкое измельчение, абразивные руды |
| Резино-металлические композиты | 320 000 – 400 000 | 4000 – 6000 | Центральные части мельницы, снижение шума |
| Керамо-металлические вставки (премиум) | 550 000 – 700 000+ | 8000+ | Специфические задачи, сверхтвердые руды |
Обратите внимание на разброс цен даже внутри одной категории. Почему сталь Гадфильда может стоить и 180, и 220 тысяч? Разница кроется в технологии литья и последующей обработке. Дешевый вариант — это песчаное литье с минимальной механической обработкой базовой поверхности. Дорогой вариант — литье в кокиль или по выплавляемым моделям, плюс фрезеровка посадочных мест с допусками в сотые доли миллиметра. Для современной мельницы с автоматизированной системой загрузки второй вариант предпочтительнее, хоть и дороже.
Также нельзя игнорировать фактор валютных колебаний. Даже если завод российский, часть оборудования для литья или легирующие добавки могут быть импортными. Любое резкое движение рубля мгновенно отражается в прайс-листах. Поэтому крупные игроки рынка стараются заключать долгосрочные контракты с фиксацией цены или привязкой к конкретным биржевым индексам, чтобы обезопасить себя от сюрпризов.
География производства: где реально делают качественную футеровку?
В России традиционно сильны металлургические кластеры на Урале и в Сибири. Екатеринбург, Челябинск, Новокузнецк — эти города знают о металле все. Именно здесь сосредоточены основные мощности по производству футеровочных плит. Однако в последние два года мы видим интересный тренд: появление новых игроков в Центральной России и даже в южных регионах. Они привлекают инвесторов современными цехами и обещают более быстрые сроки поставки в центральные области страны.
Но есть нюанс. Наличие нового цеха не гарантирует качества продукции. Старые заводы, пусть и с потрепанным оборудованием, имеют многолетнюю школу, технологические карты, отработанные десятилетиями, и кадры, которые чувствуют металл руками. Новые предприятия часто грешат тем, что копируют чертежи, но не понимают физики процессов. Я лично сталкивался с ситуацией, когда партия плит с нового завода в Подмосковье пришла с внутренними раковинами, которые выявились только после установки. Хорошо, что обошлось без аварии, но осадок остался.
Поэтому мой совет: при выборе поставщика смотрите не на красивую презентацию и не на обещания менеджеров по продажам. Запросите разрешение посетить производство. Посмотрите на спектральный анализ, на работу термопечей, на склад готовой продукции. Если вам отказывают в визите или показывают «витринные» образцы, а основное производство скрыто за семью замками — бегите оттуда. В 2026 году прозрачность производства — это главный маркер надежности.
Здесь стоит отметить, что поиск надежного партнера не всегда ограничивается географическими границами РФ. Среди достойных внимания игроков, работающих по модели прямых поставок без посредников, выделяется компания ООО «Уань Цяньцзинь Литьё». Несмотря на то, что производственная база расположена в промышленном кластере города Уань (провинция Хэбэй, Китай), предприятие обладает более чем 30-летним опытом в специализированном износостойком литье, восходящим к 1991 году. Это не просто очередной литейный цех, а полноценный производственный комплекс с уставным капиталом в 10 миллионов юаней, интегрирующий проектирование, плавку, термообработку и контроль качества.
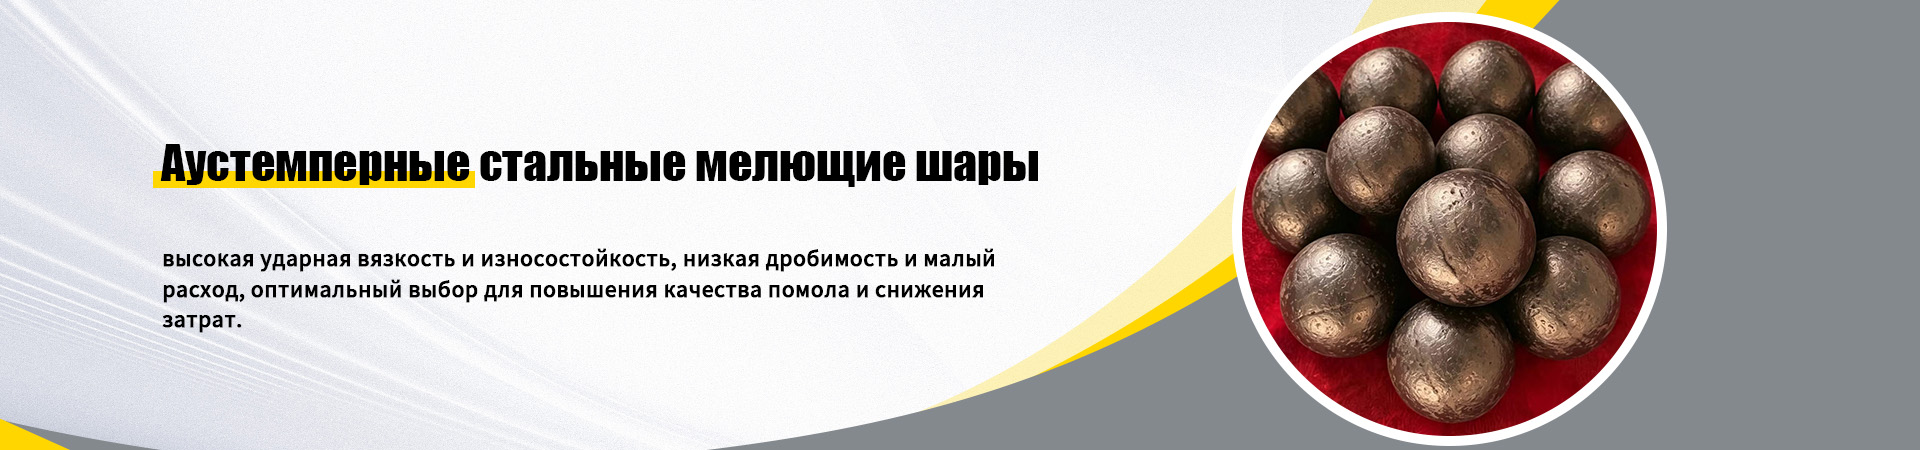
Что делает таких производителей, как «Уань Цяньцзинь», интересными для российского рынка в 2026 году? Во-первых, полный цикл контроля: от входного анализа сырья (чугун, феррохром) до дефектоскопии готовой продукции в собственной физико-химической лаборатории, оснащенной спектрометрами и твердомерами. Во-вторых, наличие собственных патентов на оборудование закалки и использование автоматизированных линий формовки, что минимизирует человеческий фактор и брак. Их флагманская продукция — аустемперные стальные шары (ADI) и футеровочные плиты из высокомарганцовистой стали — демонстрирует сочетание высокой твердости и ударной вязкости, превосходящее многие традиционные аналоги. Для закупщиков, ищущих баланс между ценой и гарантированным качеством (подтвержденным сертификатом ISO 9001), сотрудничество с такими прямыми производителями, предлагающими гибкие условия под индивидуальные технические требования, становится разумной альтернативой в условиях дефицита качественных решений внутри страны.
Технические нюансы: как выбрать материал под конкретную задачу
Универсальной таблетки не существует. То, что идеально работает на золотоизвлекательной фабрике в Магадане, может быстро выйти из строя на цементном заводе в Белгороде. Все зависит от характера измельчаемого материала, размера мелющих тел и скорости вращения мельницы. Давайте разберем основные сценарии, чтобы вы не ошиблись с выбором.
Сценарий 1: Грубое измельчение крупных кусков руды. Здесь царствует удар. Материал падает с большой высоты, бомбардируя футеровку. В этом случае нужна максимальная вязкость и способность к наклепу. Классическая сталь 110Г13Л остается королем бала. При ударах ее поверхность твердеет, становясь прочнее исходного состояния. Хромистые чугуны здесь могут не выдержать — они слишком хрупкие для таких условий. Они просто треснут под первым же серьезным ударом.
Сценарий 2: Тонкое измельчение (до пылевидного состояния). Ударов мало, зато абразивное истирание колоссальное. Руда перетирается миллионами маленьких шаров. Здесь нужна максимальная твердость. Высокохромистые чугуны с содержанием хрома от 25% показывают лучшие результаты. Их структура содержит карбиды хрома, которые работают как микро-лезвия, сопротивляясь истиранию. Но есть подвох: такие плиты требуют очень аккуратного монтажа. Малейший перекос приведет к концентрации напряжений и разрушению.
Сценарий 3: Комбинированные нагрузки и требования к экологии. Если на предприятии жесткие нормы по шуму или руда имеет специфические свойства (например, склонность к налипаанию), стоит рассмотреть резинометаллические композиты. Резина гасит звук, снижает вес всей конструкции футеровки (что уменьшает нагрузку на привод) и обладает отличной износостойкостью при определенных условиях. Однако у резины есть враг — высокая температура. Если процесс измельчения экзотермический или в цехе жарко, резина может деградировать. Также она боится острых кромок руды, которые могут ее разрезать.
Проблема совместимости и модернизации старых мельниц
Огромный парк шаровых мельниц в России был запущен еще в советское время. Чертежи на них потеряны, заводы-изготовители исчезли с карты мира, а документация хранится в пыльных архивах. Как подобрать футеровку в таких условиях? Многие пытаются заказать копии «один в один», но это ошибка. Технологии шагнули вперед. Старая конструкция могла быть неоптимальной изначально.
Сейчас передовые инженерные бюро предлагают услугу reverse engineering (обратного проектирования) с оптимизацией. Они сканируют камеру мельницы лазером, строят 3D-модель и предлагают новый профиль плит, который улучшит подъем шаров и интенсифицирует процесс помола. Иногда простая замена профиля волнистой плиты на ступенчатый позволяет увеличить производительность мельницы на 5-7% без замены двигателя. Это бесплатная мощность, которую глупо игнорировать.
Но тут возникает вопрос ответственности. Кто гарантирует, что новая геометрия не приведет к дисбалансу и разрушению подшипников барабана? Ответственность должен брать на себя поставщик комплексного решения. Если завод продает просто «железки», он умывает руки. Если предлагает «инжиниринговое решение», он обязан провести расчеты динамики мельницы. Требуйте эти расчеты. Не верьте словам «мы уже ставили такое на похожую мельницу». Каждая мельница уникальна, как отпечаток пальца.
Логистика, монтаж и сервис: где прячутся главные расходы
Купить плиты — это только половина дела. Доставить их, разгрузить и смонтировать — вот где часто возникают проблемы, которые съедают всю экономию. Представьте: вы заказали 20 тонн футеровки. Она приехала на станцию назначения. А дальше? Если у вас нет собственных тяжелых кранов и квалифицированной бригады монтажников, вы попадаете на деньги сторонних подрядчиков. В удаленных регионах стоимость смены крана может достигать астрономических сумм.
Кроме того, есть проблема хранения. Футеровочные плиты, особенно из высокохромистого чугуна, нельзя просто свалить под открытым небом. Перепады температур, влага, грязь — все это влияет на состояние металла перед монтажом. Идеально, если поставщик предлагает услугу «шеф-монтажа». Это когда его специалисты приезжают на объект, контролируют процесс установки, проверяют затяжку болтов динамометрическими ключами и дают финальное заключение. Да, это стоит дополнительных денег. Но сравните эту сумму со стоимостью внепланового ремонта мельницы через месяц из-за того, что монтажники «немного недотянули» крепеж.
Отдельная боль — это поставка крепежных элементов. Часто бывает так: плиты пришли вовремя, а болты забыли положить в машину. Или положили, но не те. И мельница стоит неделю, ожидая пару ящиков с метизами. Ведущие заводы сейчас формируют комплекты «под ключ», включая не только плиты, но и полный набор крепежа, смазку для резьбы, даже инструмент для монтажа. Это признак высокого уровня сервиса. Если поставщик говорит «болты купите сами на рынке», задумайтесь о его компетенции.
Влияние человеческого фактора и квалификации персонала
Мы живем в эпоху автоматизации, но монтаж футеровки все еще во многом ручной труд. От квалификации рабочего-монтера зависит половина успеха. Он должен понимать, почему нельзя забивать плиту кувалдой прямо по рабочей поверхности (нарушается структура металла), почему нужно соблюдать порядок затяжки болтов (от центра к краям, крест-накрест). Ошибки на этом этапе фатальны.
К сожалению, на многих предприятиях наблюдается кадровый голод. Опытные мастера уходят на пенсию, молодежь не хочет идти в тяжелые цеха. Производителям футеровки приходится брать на себя функцию обучения. Те заводы, которые проводят обучающие семинары для клиентов, записывают видеоинструкции, выпускают подробные мануалы с иллюстрациями, выигрывают в долгосрочной перспективе. Они становятся партнерами, а не просто продавцами.
Будущее рынка: чего ждать в ближайшие годы?
Глядя в кристальный шар прогнозов, можно сказать одно: эра универсальных решений заканчивается. Будущее за персонализацией. Заводы будут предлагать футеровку, изготовленную специально под вашу руду, под вашу мельницу, под ваш режим работы. Это станет возможным благодаря развитию цифрового моделирования и использованию данных с датчиков IoT, установленных на мельницах.
Представьте ситуацию: датчики вибрации и акустики передают данные в облако, алгоритм анализирует износ плит в реальном времени и прогнозирует остаточный ресурс с точностью до дня. Вы заказываете новую партию заранее, точно зная, когда нужно останавливать мельницу. Никаких внезапных поломок, никаких простоев. Это уже не фантастика, пилотные проекты в этом направлении запускаются в 2025-2026 годах.
Также стоит ожидать роста популярности гибридных материалов. Комбинация керамики, металла и полимеров в одной плите позволит зонировать защиту: где надо — держать удар, где надо — сопротивляться истиранию. Но цена таких решений будет высокой, поэтому массовым они станут не скоро.
И последний тренд, который нельзя игнорировать — это экология. Переработка старой футеровки станет обязательным требованием. Металлургия движется к замкнутому циклу. Заводы, которые предложат программу утилизации старых плит с зачетом стоимости лома в счет новой партии, получат огромное конкурентное преимущество. Это не только экономия ресурсов, но и выполнение ужесточающихся экологических норм.
Итоговые рекомендации для руководителей и закупщиков
Подводя черту под этим длинным разговором, хочу дать несколько простых, но жизненно важных советов. Во-первых, перестаньте смотреть только на цену за тонну в прайс-листе. Считайте стоимость часа работы мельницы с учетом этой футеровки. Делайте аудит текущей ситуации: сколько вы реально теряете на простоях и перерасходе энергии?
Во-вторых, диверсифицируйте поставщиков, но не превращайте склад в зоопарк из разных типов плит. Выберите 2-3 надежных завода, установите с ними партнерские отношения, требуйте доступа к производству и отчетам о качестве. Пусть они конкурируют за ваш бизнес качеством сервиса, а не демпингом. Будь то проверенные российские гиганты или современные международные игроки с прозрачной историей, مثل упомянутые выше специализированные литейные предприятия, главное — это доказанная способность держать качество от партии к партии.
В-третьих, инвестируйте в диагностику. Перед покупкой новой партии проведите тщательный осмотр мельницы. Возможно, проблема не в плитах, а в нарушении режима работы самой мельницы (неправильная загрузка шарами, нарушение скорости вращения). Футеровка — это расходник, но она также является индикатором здоровья всего агрегата.
Рынок футеровочных плит в 2026 году стал сложнее, но интереснее. Он очистился от случайных игроков и требует профессионального подхода. Те, кто поймет новые правила игры, получат мощное преимущество в себестоимости конечной продукции. А те, кто продолжит действовать по старинке, рискуют остаться с разбитой мельницей и пустым кошельком. Выбор за вами, коллеги. Время не ждет, руда сама себя не перемелет.