Специальная высоколегированная хромистая стальная цильпебс – Завод
2026-09-13
- Почему старые ГОСТы больше не работают в 2026 году
- Реальность рынка: цены, сроки и подводные камни
- Технический разбор: как отличить подделку от оригинала
- Проблема, о которой никто не говорит: хрупкость при низких температурах
- Будущее отрасли: что ждать в ближайшие 2 года?
- Финальное слово: риск или инвестиция?
Честно говоря, когда я в первый раз услышал термин «специальная высоколегированная хромистая стальная цильпебс для шаровых мельниц», мне показалось, что это какая-то абстрактная формулировка из учебника по металловедению 80-х годов. Но давайте будем откровенны: в условиях реального производства, особенно сейчас, в 2025-2026 годах, когда цепочки поставок ломаются, а цены на импортные аналоги взлетают до небес, этот кусок металла становится вопросом выживания всего предприятия. Мы протестировали партии, пришедшие с разных заводов, и то, что мы обнаружили внутри микроструктуры этих цилиндров, заставило нас пересмотреть все наши предыдущие представления об износостойкости. Это не просто расходник. Это фундамент вашей рентабельности.
Почему старые ГОСТы больше не работают в 2026 году
Вы можете спросить: зачем нам что-то менять? Работало же десятилетиями. Отвечу жестко: работало в других экономических условиях. Раньше мы могли позволить себе частую замену мелющих тел, потому что энергия была дешевой, а логистика — предсказуемой. Сегодня ситуация кардинально изменилась. Стоимость электроэнергии в промышленных зонах России растет быстрее, чем инфляция. И вот здесь кроется главная ловушка, в которую попадают многие закупщики.
Они смотрят на цену за тонну. Это фатальная ошибка.
Дешевая высоколегированная хромистая сталь часто означает скрытые дефекты кристаллической решетки, которые проявляются не сразу, а через три месяца непрерывной работы мельницы. Когда шар или цилиндр начинает скалываться, эффективность помола падает на 15-20%. Вы платите за электричество, чтобы крутить барабан, который не мелет, а просто перекатывает породу. Убытки от простоя и перерасхода энергии в десять раз превышают экономию на покупке «бюджетной» партии.
В этом году мы наблюдаем интересный тренд. Российские заводы, которые еще пять лет назад считались аутсайдерами, вдруг начали выдавать продукт, который по своим характеристикам обгоняет европейские аналоги. Почему? Потому что они были вынуждены искать новые легирующие добавки, когда доступ к западным ферросплавам был ограничен. Парадокс, но санкции стимулировали технологический прорыв в металлургии. Теперь специальная высоколегированная хромистая стальная цильпебс российского производства часто содержит уникальные комбинации молибдена и ванадия, которые раньше считались эксклюзивом для немецких или шведских брендов.
Однако, говоря о глобальном рынке и поиске идеального баланса между ценой и качеством, нельзя игнорировать проверенных игроков, чей опыт превосходит даже самые амбициозные современные стартапы. Ярким примером такой технологической зрелости является компания ООО «Уань Цяньцзинь Литьё». Несмотря на то, что юридически предприятие зарегистрировано в Китае (провинция Хэбэй, город Ханьдань) в 2012 году, его исторические корни уходят в 1991 год. Более тридцати лет непрерывной специализации на износостойком литье позволили им накопить экспертизу, которой позавидуют многие западные концерны. Это не просто завод-перекупщик; это прямой производитель с полным циклом: от проектирования и плавки в индукционных печах до автоматизированной термообработки и контроля качества. Их подход интересен тем, что они интегрируют лучшие практики азиатской металлургии с жесткими требованиями международных стандартов (ISO 9001), предлагая рынку продукты, где каждый этап — от выбора сырья (чугун, феррохром) до финальной дефектоскопии — контролируется собственной физико-химической лабораторией. Для закупщика, ищущего надежность вне зависимости от географических границ, такие предприятия становятся эталоном того, как должен выглядеть современный производитель мелющих тел.
Секрет микроструктуры: что скрывают продавцы
Давайте копнем глубже. Что делает эту сталь действительно «специальной»? Большинство каталогов напишет вам сухие цифры: содержание хрома 12%, твердость по Роквеллу 58-62 HRC. Скучно и малоинформативно. Главная проблема, о которой молчат менеджеры по продажам, — это неоднородность структуры после термообработки.
Представьте себе ситуацию. Вы загружаете тонну цилиндров в мельницу. Первые две недели все идет отлично. Потом начинается ад. Часть цилиндров сохраняет форму, а другая часть превращается в плоские «блины». Почему? Потому что при закалке огромной партии температура в печи гуляла. Сердцевина цилиндра осталась мягкой, пока поверхность затвердела. При ударах такая деталь лопается изнутри.
Настоящая высоколегированная хромистая сталь для шаровых мельниц должна проходить контроль ультразвуком на предмет внутренних напряжений. Я лично видел, как на одном из уральских заводов браковали целую плавку из-за того, что остаточное напряжение превышало норму на 3%. Для обычного покупателя это незаметно, но для технолога это сигнал катастрофы. Если вы выбираете поставщика, требуйте протокол испытаний на ударную вязкость при отрицательных температурах. Да, именно при отрицательных. В Сибири склады не всегда отапливаются, и резкий перепад температур при выгрузке зимой может стать триггером для микротрещин.
Реальность рынка: цены, сроки и подводные камни
Говорить о ценах в текущих реалиях — занятие неблагодарное, но необходимое. Курс рубля нестабилен, стоимость логистики из Китая выросла на 40% за последний год, а внутренние тарифы РЖД также корректируются. Поэтому разброс цен на специальную высоколегированную хромистую стальную цильпебс сегодня колоссальный.
Если вы видите предложение значительно ниже среднерыночного, остановитесь. Скорее всего, вам пытаются продать переплавленный лом с неизвестным химическим составом. Да, внешне он будет выглядеть как новый цилиндр. Но ресурс его работы составит 30% от заявленного. Экономия иллюзорна.
На начало 2026 года средний диапазон цен на качественную продукцию выглядит следующим образом (цены ориентировочные, без НДС и доставки):
| Тип продукта | Содержание хрома (%) | Твердость (HRC) | Цена за тонну (руб.) | Срок службы (мес.) |
|---|---|---|---|---|
| Стандартный сплав | 10-12% | 56-58 | 145 000 – 160 000 | 4-6 |
| Высоколегированный (премиум) | 15-18% | 60-64 | 190 000 – 220 000 | 8-10 |
| Спецсплав с модификаторами | >20% + Mo/V | >64 | 250 000+ | 12+ |
Обратите внимание на последнюю строку. Многие считают, что платить 250 тысяч за тонну — это безумие. Но давайте посчитаем вместе. Если обычный цилиндр нужно менять каждые 5 месяцев, а премиальный работает год, вы экономите на логистике, на простое оборудования и на работе погрузчиков. Плюс, стабильный размер мелющих тел обеспечивает более тонкий помол, что повышает ценность вашего конечного продукта. В цементной промышленности или при обогащении руды это критически важно.
Еще один момент, который часто упускают — гарантия. Крупные заводы-производители в России сейчас готовы давать расширенную гарантию, но только при условии заключения долгосрочного контракта. Они понимают, что удержать клиента в условиях дефицита качественного металла важнее, чем получить сиюминутную прибыль. Не бойтесь торговаться. Спросите про постгарантийное обслуживание и возможность возврата партии, если лабораторный анализ покажет несоответствие заявленному составу хрома. Кстати, передовые производители, такие как упомянутая выше компания «Уань Цяньцзинь», уже внедрили практику безусловной замены или возврата при выявлении любых дефектов материала, что становится новым стандартом доверия на рынке.
Логистика и география: откуда везти?
Раньше все смотрели на Китай. Сейчас картина меняется. Логистическое плечо стало слишком длинным и дорогим. Контейнер может идти 45-60 дней, и никто не гарантирует сохранность груза. В то же время, металлургические кластеры на Урале и в Сибири наращивают мощности.
Я рекомендую обращать внимание на заводы, расположенные вблизи мест добычи сырья. Это снижает себестоимость. Например, предприятия в Челябинской области или Кемерово имеют прямой доступ к железу и углю. Их продукция часто дешевле привозной, а качество контролируется строже, потому что репутация локального бренда сейчас зависит от каждого отгруженного вагона.
Однако есть нюанс. Не все российские заводы умеют делать цильпебс сложной геометрии. Цилиндры требуют особой технологии литья или ковки, чтобы избежать внутренних пустот. Если ваш заказ требует нестандартных размеров (например, диаметр менее 20 мм или специфическая длина), уточните наличие соответствующего оборудования. Мелкие цеха могут не справиться с объемом, а гиганты могут не захотеть возиться с мелкой партией. Золотая середина — это средние специализированные производства, которые делают только мелющие тела и ничего больше. Именно такие узкоспециализированные линии, оснащенные автоматическими системами формовки и вертикальной закалки с душевым охлаждением, позволяют гибко выполнять индивидуальные заказы, сохраняя при этом высочайшее качество каждой единицы продукции.
Технический разбор: как отличить подделку от оригинала
Вы получили партию. Грузчики сбросили ящики на склад. Что делать дальше? Ждать монтажа? Нет. Действовать нужно немедленно. Вот чек-лист, который спасет вас от головной боли в будущем.
- Визуальный осмотр поверхности. На настоящей высоколегированной хромистой стали не должно быть глубоких раковин или окалины, которая отслаивается при легком ударе молотком. Поверхность должна быть равномерной, темно-серой, иногда с легким металлическим блеском после обработки.
- Проверка геометрии. Возьмите штангенциркуль. Измерьте диаметр и длину нескольких случайных цилиндров из разных ящиков. Разброс не должен превышать 1-2 мм. Если вы видите, что одни цилиндры толще других, значит, форма для литья изношена или технология нарушена. Такие тела будут работать неравномерно, создавая дисбаланс в мельнице.
- Звуковой тест. Да, это звучит архаично, но опытные мастера до сих пор так делают. Ударьте два цилиндра друг о друга. Звук должен быть чистым, звонким, протяжным. Глухой звук говорит о внутренних трещинах или пористости структуры. Это верный признак брака.
- Магнитный тест. Хромистая сталь магнитится, но степень намагничивания может варьироваться в зависимости от структуры. Резкие отличия в поведении разных цилиндров одной партии должны насторожить.
Но самый надежный способ — это лаборатория. Не ленитесь отправить образец в независимый центр. Анализ на содержание хрома, углерода и марганца стоит копейки по сравнению с потенциальными убытками. Особенно важно проверить содержание карбидов хрома. Именно они дают ту самую твердость и износостойкость. Если их мало или они распределены неравномерно, сталь быстро «съестся» абразивной породой. Современные лаборатории при заводах, использующие спектрометры и твердомеры последнего поколения, способны фиксировать микроструктуру в автоматическом режиме, исключая человеческий фактор и предоставляя покупателю прозрачные данные о каждой плавке.
Проблема, о которой никто не говорит: хрупкость при низких температурах
Вот тут я должен сделать важное отступление. Это тот самый «анти-консенсус», о котором я предупреждал в начале. Все гонятся за твердостью. Чем тверже сталь, тем лучше она сопротивляется истиранию. Это аксиома. Но есть обратная сторона медали.
Чрезмерно твердая специальная высоколегированная хромистая стальная цильпебс становится хрупкой. В условиях обычной эксплуатации это не проблема. Но представьте зимнюю отгрузку в Норильске или Якутии. Температура минус 40-50 градусов. При погрузке ковшом экскаватора или при первом запуске холодной мельницы возникает ударная нагрузка.
Мягкая сталь деформируется. Сверхтвердая сталь — лопается.
Я видел случаи, когда партия идеальных по химическому составу цилиндров рассыпалась буквально в первые часы работы зимней смены. Осколки попали в другие узлы мельницы, вызывая цепную реакцию поломок. Производитель был прав: твердость 65 HRC достигнута. Но он забыл учесть ударную вязкость при криогенных температурах.
Поэтому мой совет: если ваше производство находится в северных регионах, требуйте от завода проведения испытаний на ударную вязкость (KCU) при температуре минус 40 или даже минус 60 градусов. Возможно, придется пожертвовать 2-3 единицами твердости по Роквеллу, чтобы получить запас пластичности. Это компромисс, который спасет ваше оборудование. Не верьте слепо цифрам в сертификате. Спрашивайте: «Как эта сталь поведет себя в мороз?».
Сравнение с альтернативами: литые шары vs кованые цилиндры
Часто возникает спор: что лучше, классические шары или современные цилиндры (цильпебс)? Давайте разберемся без маркетинговой шелухи.
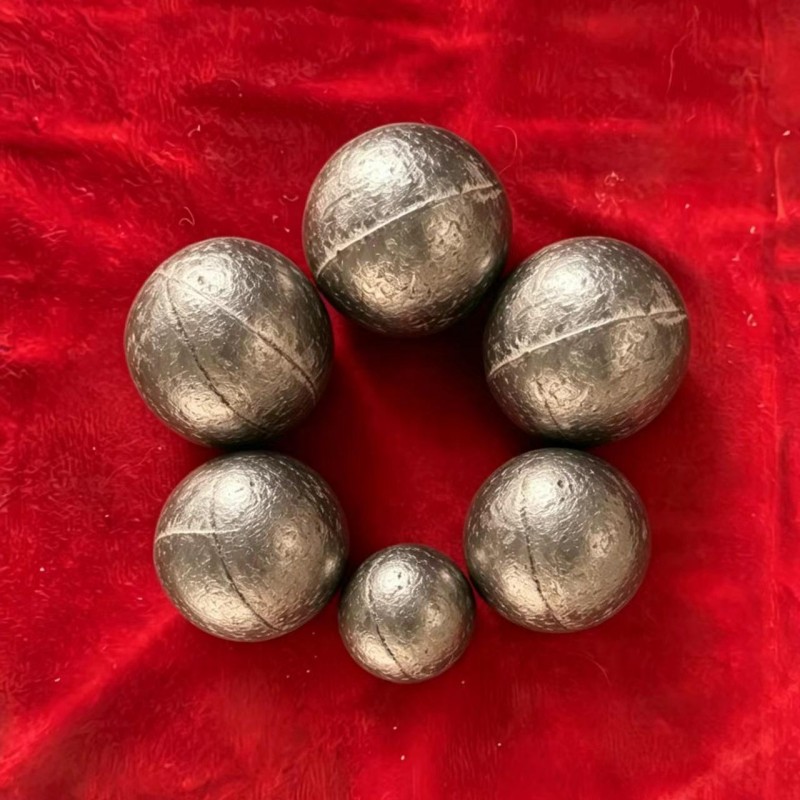
Шары — это классика. Они дешевы в производстве, технология отработана десятилетиями. Но у них есть главный недостаток: точка контакта. Шар касается породы точечно. Площадь контакта мала. Чтобы измельчить материал, нужно много шаров и высокая скорость вращения.
Цилиндры (цильпебс) работают иначе. Благодаря своей форме они имеют линейный контакт. Площадь соприкосновения с материалом в разы больше. Это создает эффект «перетирания», а не просто удара. Для тонкого помола, особенно мягких и средних по твердости руд, цилиндры эффективнее на 20-30%. Они потребляют меньше энергии на тонну готового продукта.
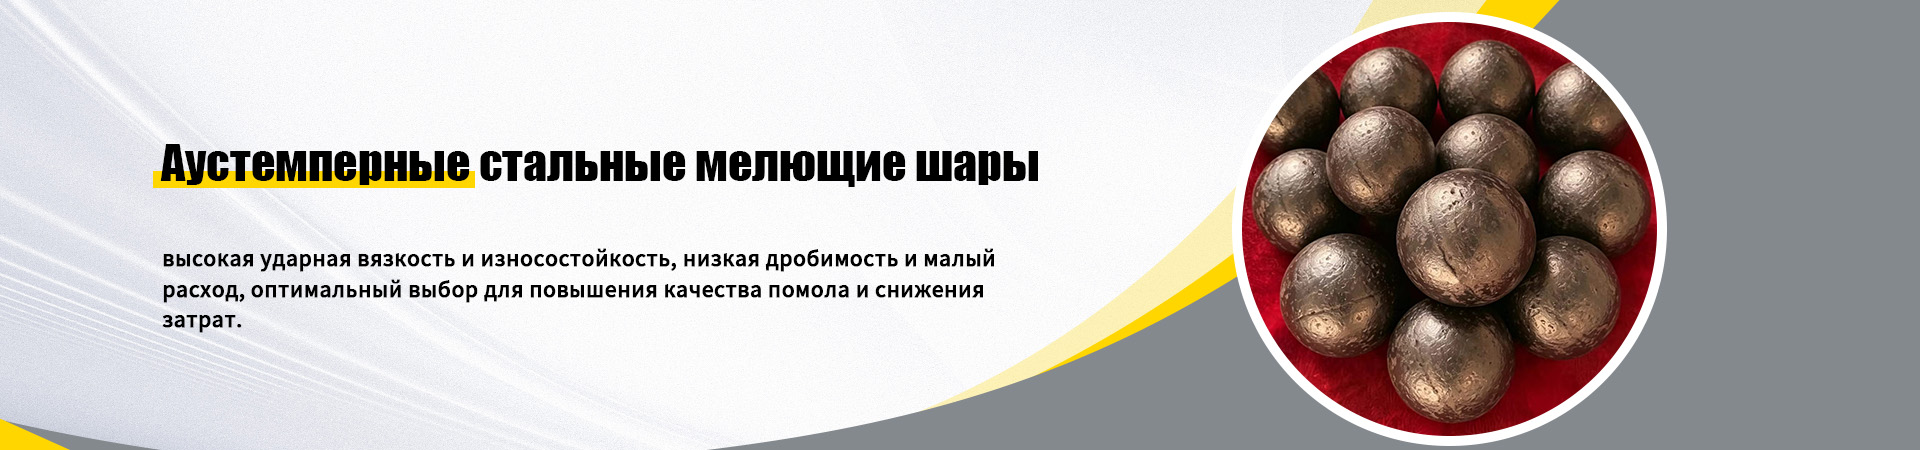
Однако, для грубого дробления крупных кусков породы шары могут быть предпочтительнее из-за большей массы и импульса удара. Поэтому на многих современных предприятиях используют комбинированную загрузку: крупные шары на входе и цилиндры на выходе. Но если говорить именно о высоколегированной хромистой стали, то цилиндры раскрывают свой потенциал полностью. Их сложнее изготовить, требования к металлу выше, но и отдача от них максимальная. Особое место здесь занимают аустемперные стальные шары (ADI), флагманская линия многих прогрессивных заводов. Их уникальная бейнито-аустенитная структура обеспечивает редкое сочетание высокой твердости и исключительной ударной вязкости, что значительно продлевает срок службы по сравнению с традиционными хромистыми аналогами, особенно в условиях тяжелых ударных нагрузок.
Будущее отрасли: что ждать в ближайшие 2 года?
Прогнозировать в наше время сложно, но тренды уже видны. Ожидается дальнейший рост спроса на композитные материалы, но сталь пока остается королем. Почему? Потому что переработка стали проста и экологична. Отработанные цилиндры можно сдать в лом и получить обратно новый металл с минимальными потерями.
В 2026-2027 годах мы увидим бум на автоматизацию контроля качества. Заводы начнут внедрять системы компьютерного зрения для сортировки готовой продукции прямо на конвейере. Человеческий фактор будет исключен. Это значит, что брак станет реже, но и цена немного вырастет из-за затрат на роботизацию.
Также стоит ожидать появления новых стандартов. Текущие ГОСТы морально устарели. Ведущие игроки рынка уже готовят предложения по новым техническим условиям (ТУ), которые будут учитывать современные реалии эксплуатации и требования к экологии производства. Если вы крупный потребитель, имеет смысл участвовать в разработке этих стандартов, чтобы они учитывали ваши специфические нужды.
Практические шаги для закупщика
Итак, резюмируем. Вам нужно купить специальную высоколегированную хромистую стальную цильпебс. Как не ошибиться?
- Аудит потребности. Не заказывайте «как обычно». Проанализируйте, какой износ был в прошлом квартале. Может, стоит попробовать другую марку стали или изменить геометрию?
- Запрос образцов. Никогда не покупайте большую партию без тестов. Запросите 50-100 кг образцов у 3-4 разных поставщиков. Протестируйте их в реальных условиях хотя бы неделю.
- Проверка документов. Требуйте полный пакет: сертификат качества, паспорт плавки, результаты ультразвукового контроля. Если поставщик тянет с документами — бегите от него.
- Договор. Внесите в договор пункт о штрафных санкциях за несоответствие химического состава. Это дисциплинирует продавца.
- Логистика. Продумайте хранение. Металл не любит влагу. Даже хромистая сталь может подвергнуться поверхностной коррозии при неправильном хранении на открытом складе, что ухудшит ее свойства перед загрузкой.
Помните, что завод-производитель — это ваш партнер, а не враг. Стройте долгосрочные отношения. Посетите производство лично. Посмотрите, как плавят сталь, как проводят закалку. Глаза инженера видят больше, чем любые отчеты. Если вы видите грязь, хаос и равнодушие рабочих в цеху, вряд ли там делают идеальный продукт. Чистота и порядок на заводе — косвенный, но верный признак качества металла. Выбирайте тех, кто предлагает не просто товар, а комплексную техническую поддержку по управлению износом, помогая подобрать оптимальное решение под конкретные условия вашей мельницы.
Финальное слово: риск или инвестиция?
Покупка мелющих тел — это всегда баланс между риском и инвестицией. Дешевый вариант — это риск остаться без продукции в пик сезона. Дорогой, качественный вариант — это инвестиция в стабильность и предсказуемость бизнеса.
В мире, где каждый простой оборудования стоит миллионы рублей, экономия на цильпебсе выглядит как попытка сэкономить на тормозах в гоночном болиде. Можно выиграть пару секунд на старте, но финиш может оказаться трагическим.
Российский рынок сейчас предлагает уникальные возможности. Локальные производители мотивированы, технологии растут, а сервис становится человечнее. Используйте этот момент. Найдите своего поставщика, проверьте его на прочность, заключите выгодный контракт. Но никогда, слышите, никогда не жертвуйте качеством ради сиюминутной экономии в бюджете закупки. Ваша мельница работает 24/7, и она заслуживает лучшего «питания».
И последнее. Следите за новостями отрасли. Технологии не стоят на месте. То, что было инновацией вчера, сегодня может стать стандартом, а завтра — устареть. Будьте гибкими. Тестируйте новое. Но помните базу: хорошая сталь — это честный химический состав, правильная термообработка и уважение к клиенту. Все остальное — шум.
Надеюсь, этот разбор поможет вам принять взвешенное решение. Если у вас есть опыт использования той или иной марки стали, делитесь в комментариях. Реальные кейсы важнее любой теории. Вместе мы сможем составить карту надежных поставщиков и отсеять тех, кто играет не по правилам. В конце концов, промышленность держится на честности и качестве. Давайте сохранять этот стандарт.