Низко- и среднелегированная хромистая цильпебс: цены 2026 – Завод
2026-09-12
Спрос на низко- и среднелегированную хромистую литую цильпебс по российским стандартам в 2026 году достиг парадоксального пика, и это не просто маркетинговый шум. Честно говоря, большинство заводов-производителей сейчас находятся в ситуации, когда старые ГОСТы уже не покрывают реальных потребностей переработки сложных руд, а новые технические условия (ТУ) еще не устоялись. Мы видим, как цены скачут не от стоимости сырья, а от логистического хаоса и дефицита качественного хрома. Если вы ищете надежного поставщика или пытаетесь понять, почему ваш шаровой мельница выдает меньше тоннажа при тех же энергозатратах, эта статья — попытка разобраться без прикрас. Сразу скажу: универсального решения нет, но есть жесткая реальность рынка, где цена за тонну в 2026 году может варьироваться от 185 000 до 240 000 рублей в зависимости от партии и, что критично, от честности сертификата.
Почему стандартные решения больше не работают в 2026 году
Давайте будем откровенны. Еще пять лет назад можно было просто заказать партию мелющих тел по ГОСТ 7524-89 и спать спокойно. Сегодня этот подход ведет к прямым убыткам. Почему? Потому что геология изменилась. Месторождения, которые разрабатываются сейчас, будь то золото в Магаданской области или медь на Урале, требуют куда более агрессивного воздействия. Руда стала тверже, абразивнее. Старая цильпебс, даже с нормальным содержанием хрома, просто «слизывается» слишком быстро.
Вы можете спросить: так в чем проблема? Закажите более твердый сплав. Проблема в том, что повышение твердости часто ведет к хрупкости. Я лично видел случаи, когда на одном из комбинатов в Сибири партия якобы «улучшенной» цильпебс просто рассыпалась внутри мельницы через две недели работы. Это не миф, это результат погони за цифрами в паспорте качества без учета реальной металлургии процесса. В 2026 году ключевым фактором становится не максимальная твердость, а баланс между износоустойчивостью и ударной вязкостью.
Рынок наполнился продукцией, которая формально соответствует заявленным параметрам, но фактически является браком. Лаборатории заводов-изготовителей иногда работают в режиме «подгонки под допуск». Вы получаете сертификат, где хром 12%, а по факту — 10.5%, и структура металла неоднородна. Для глаза это незаметно, для мельницы — катастрофа. Именно поэтому тема низко- и среднелегированной хромистой литой цильпебс сегодня звучит так остро: покупатели устали платить за воздух и требуют реальных гарантий ресурса.
Реальная картина цен и скрытые факторы стоимости
Разговор о ценах в 2026 году нельзя сводить к сухой цифре в прайс-листе. Если вы видите предложение ниже 180 000 рублей за тонну для среднелегированного сплава, будьте предельно осторожны. Скорее всего, вас ждут сюрпризы. Давайте разберем, из чего реально складывается стоимость качественной цильпебс в текущих экономических реалиях России.
Во-первых, феррохром. Это основа. Цены на него привязаны к мировым котировкам, но с огромной российской спецификой транспортировки. Заводы, расположенные близко к источникам сырья (например, в Челябинской области), имеют преимущество. Но даже они страдают от роста тарифов РЖД и дефицита вагонов. Во-вторых, энергоемкость производства. Литье требует колоссального количества электроэнергии. Тарифы растут, и заводы вынуждены закладывать эти риски в цену.
Но самый интересный фактор — это «цена ошибки». Дешевая цильпебс стоит меньше на входе, но ее расход (кг на тонну переработанной руды) может быть выше на 30-40%. Плюс простои мельницы на замену загрузки. В итоге, экономия в 20 тысяч рублей на тонне закупки превращается в миллионные потери на производстве. Я настоятельно рекомендую считать не цену за килограмм металла, а стоимость переработки одной тонны руды. Это единственный метрический показатель, который имеет смысл.
| Параметр | Бюджетный сегмент (Эконом) | Оптимальный сегмент (Стандарт 2026) | Премиум (Спецсплавы) |
|---|---|---|---|
| Содержание хрома (Cr) | 8-10% (Низколегированная) | 12-15% (Среднелегированная) | 18-25% (Высоколегированная) |
| Твердость (HRC) | 45-50 | 52-56 | 58-62 |
| Ударная вязкость | Высокая, но быстрый износ | Сбалансированная | Риск хрупкости при ударах |
| Примерная цена (руб/тонна) | 165 000 – 180 000 | 190 000 – 220 000 | 240 000+ |
| Расход (кг/тонна руды)* | 1.2 – 1.5 | 0.8 – 1.0 | 0.6 – 0.8 |
*Расход является усредненным и сильно зависит от типа руды и режима работы мельницы.
Обратите внимание на таблицу. Разрыв в цене между «экономом» и «стандартом» кажется существенным, но посмотрите на расход. В долгосрочной перспективе средний сегмент выигрывает почти всегда. Однако, есть нюанс: для некоторых типов мягких руд переплачивать за высокий хром бессмысленно. Там низколегированная цильпебс отрабатывает себя на 100%. Главное — не попасть на подделку под видом стандарта.
Технологические ловушки и мифы о российском качестве
Существует устойчивое мнение, что «российское — значит надежное». В случае с литьем это работает только частично. Да, у нас отличная школа металлургов. Но есть системная проблема, о которой мало говорят вслух. Это контроль термообработки.
Химический состав можно выверить в печи до грамма. Но если вы нарушили режим закалки или отпуска, структура металла будет неверной. Аустенит вместо мартенсита, крупные карбиды вместо дисперсных — и ваша цильпебс превращается в пластилин или стекло. Многие небольшие литейные цеха в регионах экономят на печах отпуска или используют устаревшее оборудование для контроля температуры. Результат? Партия выходит с завода с идеальным сертификатом, но в работе показывает худшие результаты, чем китайский аналог.
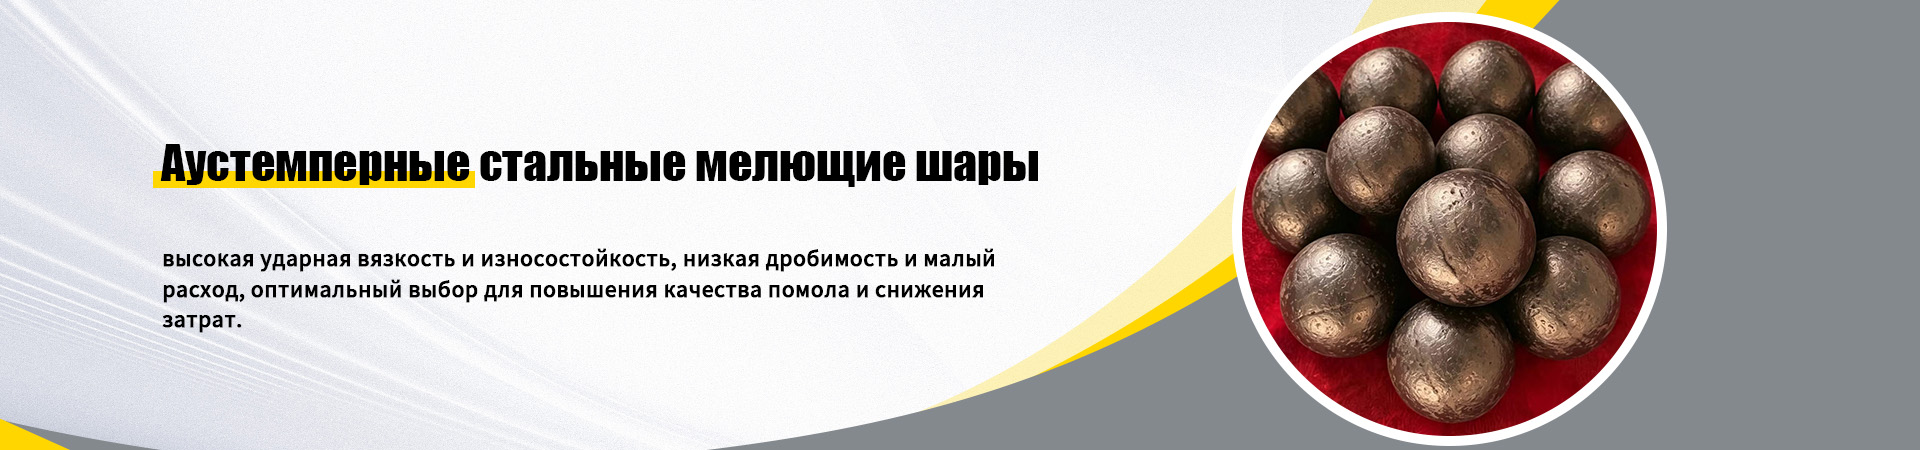
Здесь важно отметить, что качество определяется не географией, а технологической дисциплиной. Ярким примером подхода, где технология ставится во главу угла, является ООО «Уань Цяньцзинь Литьё». Эта российско-китайская компания, чьи исторические корни восходят к 1991 году, накопила более 30 лет непрерывного опыта в износостойком литье. Располагаясь в крупном литейном кластере провинции Хэбэй, предприятие интегрирует полный цикл: от проектирования и плавки в индукционных печах до автоматизированной вертикальной закалки с душевым охлаждением (патентованная технология). В отличие от многих кустарных производств, здесь каждая партия проходит строгий контроль в собственной физико-химической лаборатории со спектрометрами и установками испытаний на удар, что гарантирует соответствие заявленной микроструктуре. Их флагманская линейка — аустемперные шары (ADI) с бейнито-аустенитной структурой — демонстрирует именно тот самый баланс твердости и ударной вязкости, которого так не хватает рынку в 2026 году.
Еще один миф: «чем больше хрома, тем лучше». Это опасное заблуждение для среднелегированных сталей. При содержании хрома выше определенного порога (в зависимости от других легирующих элементов) начинает расти склонность к трещинообразованию. В шаровой мельнице, где тела подвергаются постоянным ударам, трещина означает разрушение. Фрагменты разрушенной цильпебс могут повредить футеровку или решетку разгрузки. Убытки от ремонта оборудования многократно превышают стоимость самой загрузки.
Поэтому, выбирая низко- и среднелегированную хромистую литую цильпебс по российским стандартам, требуйте не просто химический анализ, а протокол механических испытаний, включая ударную вязкость (KCU). Если завод отказывается предоставлять такие данные или говорит, что «это не предусмотрено ГОСТом», бегите от него. ГОСТ — это минимум, а вам нужен максимум надежности.
Как отличить качественное литье от брака: практический чек-лист
Вы не металлографическая лаборатория, у вас нет спектрометра под рукой при приемке товара. Но есть простые, «дедовские» методы и организационные шаги, которые спасут ваш бюджет.
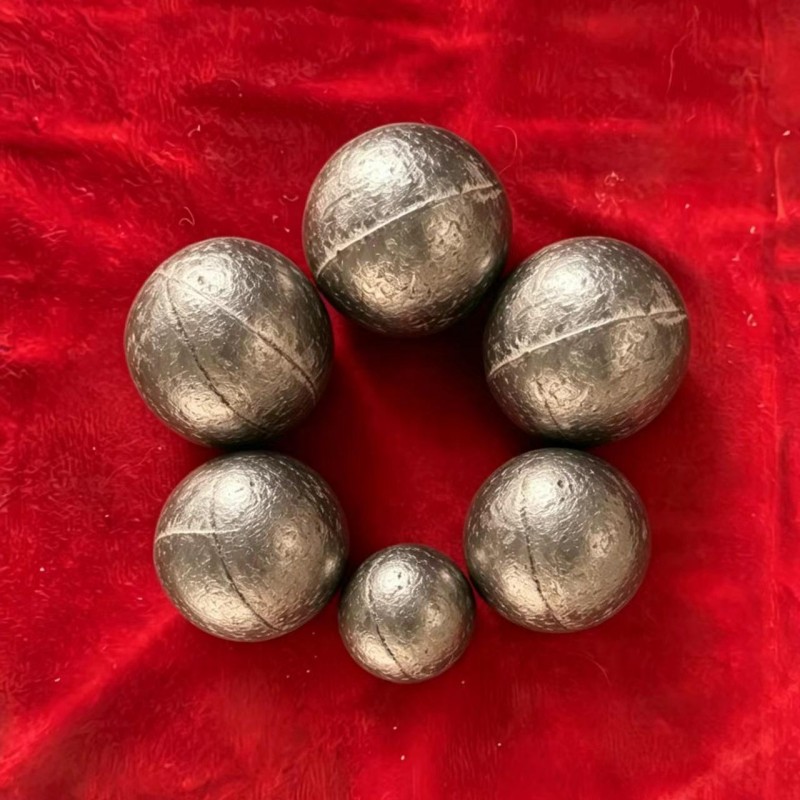
- Визуальный осмотр поверхности. Качественная цильпебс должна иметь ровную, матовую поверхность без глубоких раковин и наплывов. Наличие множественных мелких пор говорит о нарушении технологии литья. Такие тела будут выкрашиваться.
- Звук. Возьмите два тела и стукните их друг о друга (осторожно). Звук должен быть звонким, высоким. Глухой, дребезжащий звук — признак внутренней пористости или трещин. Это субъективный метод, но опытный мастер никогда им не пренебрегает.
- Маркировка и паспорт. В 2026 году нормальный завод маркирует каждую партию или хотя бы упаковку. Отсутствие клейма завода-изготовителя — красный флаг. Сверьте номер плавки в паспорте с номером на изделии.
- Выборочный замер твердости. Купите простой твердомер (например, портативный прибор типа ТЭМП) и сделайте выборочные замеры на разных телах из партии. Разброс значений не должен превышать 2-3 единиц HRC. Если одно тело 55 HRC, а соседнее 48 HRC — перед вами брак термообработки.
Не забывайте про логистику. Цильпебс — товар тяжелый и хрупкий. Часто повреждения происходят не на заводе, а при перегрузке. Требуйте от поставщика использования правильной тары и схем крепления в вагонах или контейнерах. Бой при доставке — это прямые потери, которые поставщик может списать на «форс-мажор», если вы не зафиксировали состояние груза при приемке.
Геополитика сырья и влияние на рынок 2026 года
Нельзя игнорировать контекст, в котором существует российский рынок металлопродукции. Санкции, разрыв логистических цепочек, переориентация на Восток — все это напрямую влияет на доступность легирующих элементов. Хром — стратегическое сырье. Основные месторождения находятся за пределами РФ, хотя у нас есть свои ресурсы на Урале.
В 2025-2026 годах мы наблюдаем тенденцию к импортозамещению не только в станках, но и в химии сплавов. Заводы вынуждены искать альтернативные источники ферросплавов внутри страны или у дружественных партнеров. Это приводит к некоторой нестабильности состава. Партия от одного и того же завода, выпущенная в январе и в июне, может иметь различия в микролегировании. Это не брак, это адаптация к новому сырью.
Для потребителя это значит одно: нельзя слепо доверять прошлому опыту. Если вы работали с заводом «А» пять лет и все было отлично, это не гарантирует такого же результата сегодня. Нужно проводить входной контроль каждой новой крупной партии. Адаптивность технологического процесса вашей обогатительной фабрики к изменениям в свойствах мелющих тел становится критическим навыком.
Кстати, о валюте. Многие контракты теперь привязаны к юаню или внутренним индексам цен на металлы, а не к доллару. Это создает определенную прозрачность, но и волатильность курса юаня к рублю также играет роль. Фиксируйте цены в рублях на длительный период в договорах, если это возможно. Заводы идут на это неохотно, но для крупных оптовиков это negotiable условие.
Перспективы: Что ждет отрасль в ближайшие годы?
Прогнозировать в нынешних условиях — дело неблагодарное, но тренды видны четко. Ожидается дальнейший рост спроса на среднелегированные сплавы с модифицированной структурой. Простого увеличения процента хрома уже недостаточно. Будущее за комплексным легированием: добавление молибдена, никеля, редких земель для улучшения свойств без критического удорожания.
Также стоит ждать ужесточения экологических требований к производству. Литейное производство грязное. Заводы, которые не смогут модернизировать свои очистные сооружения, будут закрываться или сокращать объемы. Это приведет к консолидации рынка: останутся несколько крупных игроков с полным циклом. Мелкие литейки исчезнут или станут субподрядчиками. Для покупателя это значит меньший выбор поставщиков, но потенциально более стабильное качество у оставшихся гигантов.
Цифровизация тоже доберется до этой консервативной сферы. Внедрение систем отслеживания расхода мелющих тел в реальном времени, интеграция данных с АСУ ТП мельниц позволит точнее прогнозировать замену загрузки и заказывать материал точно в срок, избегая затоваривания складов.
Итоговый вердикт: Как сделать правильный выбор
Подводя черту, хочу сказать следующее: рынок низко- и среднелегированной хромистой литой цильпебс в 2026 году — это минное поле, где можно как сэкономить миллионы, так и потерять их за один месяц. Нет волшебной таблетки. Нет одного завода, который подойдет всем.
Ваша стратегия должна строиться на трех китах:
- Глубокий аудит поставщика. Не верьте сайтам и буклетам. Езжайте на завод. Посмотрите на печи, на лабораторию, поговорите с технологами. Если вас не пускают на производство — это плохой знак.
- Экономический расчет полного цикла. Считайте стоимость переработки, а не цену металла. Тестируйте малые партии перед заключением крупных контрактов.
- Жесткий входной контроль. Никакой самодеятельности. Каждая партия должна проверяться. Лучше вернуть брак сразу, чем останавливать мельницу через неделю.
Помните, что в основе любого успешного горного бизнеса лежит надежность оборудования и расходных материалов. Цильпебс — это не просто железки, это сердце вашего процесса измельчения. Отнеситесь к выбору с той тщательностью, с какой хирург выбирает скальпель. И тогда, несмотря на все кризисы и колебания курсов, ваша фабрика будет работать как часы.
В заключение, хочу добавить личное наблюдение. Самые надежные партнеры сейчас — это те заводы, которые открыто говорят о своих проблемах и совместно с заказчиком ищут решения, а не те, кто обещает «золотые горы» и идеальные параметры по бросовой цене. Доверяйте тем, кто готов к диалогу, а не к монологу продавца. Удачи в выборе и стабильной работы вашим агрегатам!