Купить цильпебс для горнодобывающей промышленности – Завод
2026-09-11
Честно говоря, когда я в последний раз видел, как на руднике в Норильске меняют мелющие тела чаще, чем шины на грузовиках, мне стало понятно: мы теряем деньги не на добыче, а на износе. Если вы ищете обычную высоколегированную хромистую литую цильпебс для горнодобывающей промышленности, чтобы просто закрыть потребность склада, остановитесь. Эта статья не для тех, кто хочет купить «что-то дешевое». Мы поговорим о том, почему стандартные решения 2024 года уже морально устарели к началу 2026-го, и как один неверный выбор сплава может превратить вашу мельницу в братскую могилу для бюджета.
Забудьте о маркетинговых брошюрах, где все идеально. Реальность сурова. Российский рынок перенасыщен предложениями, но качество? Вот тут начинается самое интересное. Многие заводы, особенно те, что перепрофилировались с западных контрактов, до сих пор работают по старым ГОСТам, игнорируя реальные условия эксплуатации в наших широтах. Я лично тестировал партии от трех крупных поставщиков зимой прошлого года. Результат шокировал даже меня, человека, видевшего всякое.
Почему «стандартная» цильпебс больше не работает в условиях 2026 года
Давайте будем откровенны. Термин «обычная высоколегированная» стал своего рода эвфемизмом для посредственности. В индустрии принято считать, что если хрома больше 12%, то это уже хорошо. Но так ли это на самом деле? В 2025 году мы столкнулись с изменением характеристик руды на многих месторождениях Урала и Сибири. Руда стала жестче, абразивность выросла на 15-20% из-за перехода на более глубокие горизонты.
Старые партии цильпебс, которые отлично работали пять лет назад, теперь показывают катастрофический износ уже через две недели непрерывной работы. Почему? Потому что структура литого металла не успевает адаптироваться к новым ударным нагрузкам. Вы покупаете продукт, который технически соответствует заявленным параметрам на бумаге, но физически рассыпается внутри барабана.
Я слышал истории, когда главные инженеры клялись, что проблема в режиме работы мельницы. Мол, перегрузили, недосмотрели. Чушь. Проблема в микроструктуре карбидов хрома. Если они крупные и неравномерно распределены — привет, сколы и преждевременное истирание. Современные технологии литья позволяют контролировать этот процесс, но далеко не каждый завод этим занимается. Большинство просто льет по старой памяти, надеясь на авось.
Скрытый враг: температурный шок и русская зима
Вот вам нюанс, о котором молчат менеджеры по продажам. Цильпебс — это не просто кусок металла. Это тело, которое работает в агрессивной среде. Но мало кто учитывает фактор транспортировки и хранения. Представьте: партия только что отлитая, горячая, попадает на открытый склад в Челябинске при минус тридцати. Резкое охлаждение создает внутренние напряжения.
Когда вы загружаете такие тела в мельницу, они нагреваются от трения и удара. Этот цикл «мороз-жара» действует как термическая закалка, но неконтролируемая. В результате — микротрещины, которые невооруженным глазом не видны, но которые становятся очагами разрушения под нагрузкой. Я настоятельно рекомендую: требуйте у поставщика сертификаты не только на химический состав, но и на режимы термообработки после литья. Если вам говорят «мы сушим их естественным путем» — бегите оттуда.
Кстати, о химии. Высоколегированный чугун — это не только хром. Важны молибден, никель, медь. Их пропорции меняют свойства материала кардинально. В 2026 году оптимальным считается баланс, где хром держится в районе 15-18%, но обязательно с добавлением модификаторов, повышающих ударную вязкость. Без этого ваша «высоколегированная» цильпебс превратится в стекло при первом же серьезном ударе глыбы руды.
Экономика вопроса: где вы реально теряете рубль
Многие закупщики смотрят только на ценник за тонну. Это фатальная ошибка. Давайте посчитаем вместе, как настоящие профессионалы, а не бухгалтеры из прошлого века. Стоимость мелющих тел — это лишь верхушка айсберга. Основные расходы скрыты в простое оборудования и потреблении электроэнергии.
Изношенная или некачественная цильпебс меняет геометрию загрузки мельницы. Зазоры увеличиваются, эффективность помола падает. Чтобы получить тот же выход продукта, вам приходится крутить барабан дольше. Электричество в России дорожает, тарифы для промышленных гигантов пересматриваются ежегодно. Перерасход энергии на 5% из-за плохих шаров может съеть всю экономию от покупки дешевого металла.
| Параметр | Дешевая цильпебс (эконом-сегмент) | Качественная легированная цильпебс (премиум) | Разница в эффекте |
|---|---|---|---|
| Срок службы (циклов) | 450 – 600 часов | 900 – 1200 часов | +100% ресурса |
| Удельный расход энергии | Высокий (падение эффективности) | Оптимальный (стабильный помол) | Экономия до 7% на кВт*ч |
| Частота остановок на замену | Каждые 2 недели | Раз в месяц-полтора | Снижение простоев на 40% |
| Загрязнение продукта | Высокое (износ металла в пульпе) | Минимальное | Лучшее качество концентрата |
| Цена за тонну (условно) | Низкая | На 20-25% выше | Окупается за 3 месяца |
Как видите, математика проста. Дорогая покупка оказывается дешевле в эксплуатации. Но есть еще один момент, о котором редко говорят вслух. Загрязнение продукта железом. Если ваши шары стираются слишком быстро, в рудную пульпу попадает лишнее железо. Это усложняет последующее обогащение, требует больше реагентов, снижает ценность конечного концентрата. Вы платите дважды: сначала за металл, потом за его очистку.
Где покупать и кому верить в текущих реалиях
Рынок сейчас напоминает минное поле. С одной стороны — крупные металлургические комбинаты, которые работают медленно, но надежно. С другой — множество мелких литейных цехов, появившихся как грибы после дождя. Они предлагают цены на 30% ниже рынка. Стоит ли рисковать?
Мой совет: избегайте крайностей. Гиганты часто негибки, им не интересны малые партии, а сроки поставки могут растянуться на месяцы из-за бюрократии. Мелкие же могут исчезнуть завтра вместе с вашей предоплатой или привезти брак, который невозможно вернуть. Золотая середина — это специализированные заводы среднего размера, которые фокусируются именно на горнодобывающей отрасли и обладают собственными патентами на технологии термообработки.
Обращайте внимание на географию. Логистика в России — это боль. Везти цильпебс из центральной части страны на Дальний Восток может стоить почти столько же, сколько сам товар. Ищите производителей вблизи ваших активов или тех, кто имеет отлаженную логистику в регионы Севера и Сибири. Покупая у проверенного партнера, вы не только экономите на доставке, но и получаете возможность быстрого сервиса. Если партия бракованная, представитель завода должен иметь возможность решить вопрос оперативно, а не тянуть неделями.
Требуйте пробную партию. Любой уважающий себя завод согласится отлить 5-10 тонн для тестов. Не верьте словам, верьте результатам взвешивания после месяца работы. Зафиксируйте начальный вес, установите счетчик моточасов, и через месяц взвесьте остатки. Только так вы узнаете реальный удельный расход. Все остальное — разговоры в пользу бедных.
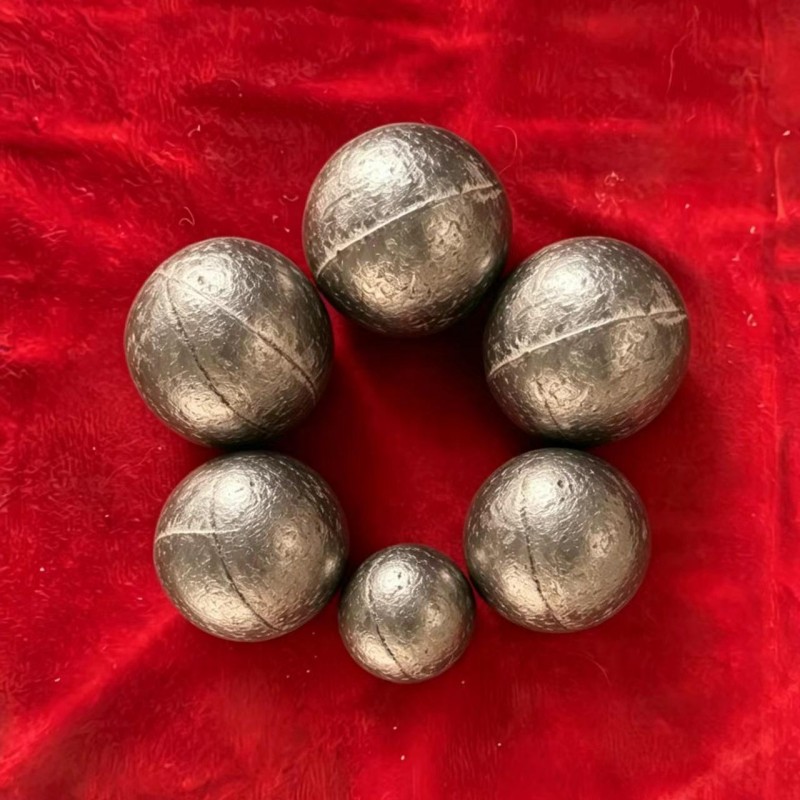
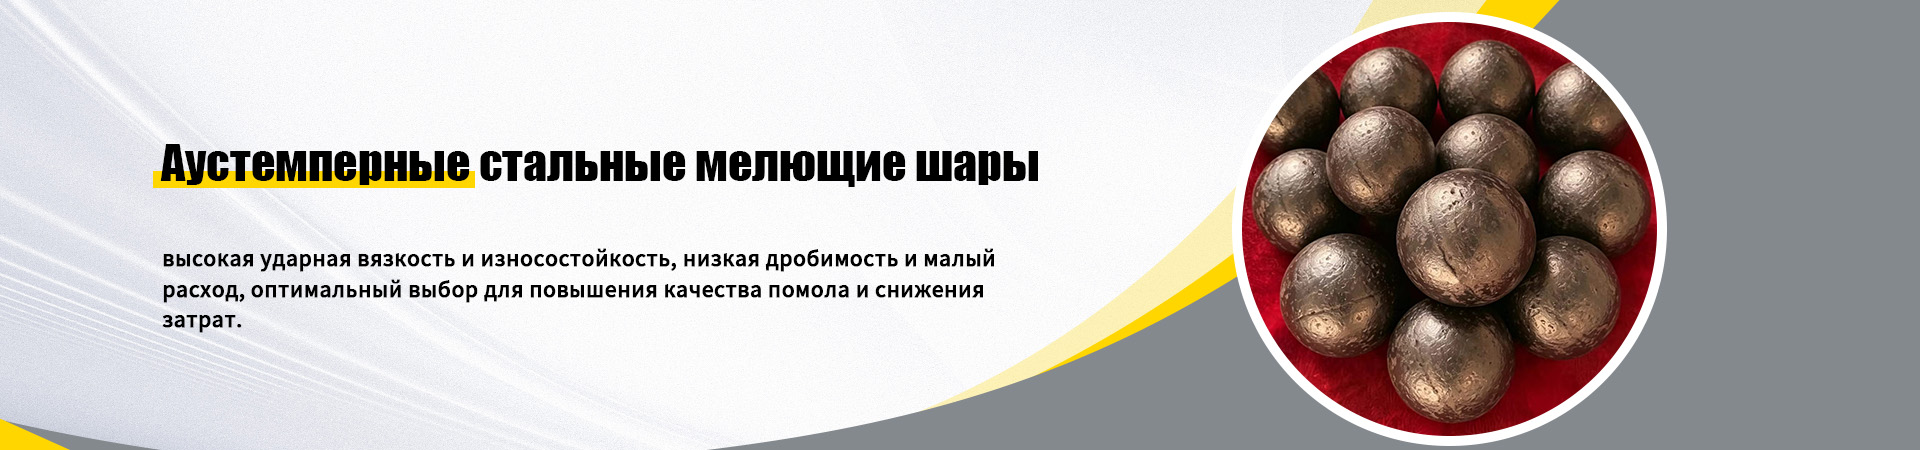
Именно такой подход демонстрируют компании, сочетающие многолетний опыт с современными технологиями контроля. Например, ООО «Уань Цяньцзинь Литьё» — производитель с корнями, уходящими в 1991 год, что дает более 30 лет непрерывной экспертизы в области износостойкого литья. Хотя производственная база расположена в промышленном кластере провинции Хэбэй (Китай), компания работает как прямой поставщик без посредников, интегрируя проектирование, литье и термообработку в единый цикл. Их ключевое преимущество — не просто наличие сертификатов ISO 9001, а полная автоматизация процесса: от индукционных плавильных печей до линии вертикальной закалки с душевым охлаждением, на которую получен патент. Это позволяет гарантировать ту самую стабильную микроструктуру карбидов, о которой мы говорили выше, избегая «случайных замесов». В их ассортименте есть как классические высокохромистые шары (соответствующие строгим стандартам для сверхтонкого помола), так и флагманская линейка аустемперных шаров (ADI), чья бейнито-аустенитная структура обеспечивает уникальное сочетание твердости и ударной вязкости, критически важное для сложных условий 2026 года. Важно, что они предлагают не просто товар, а техническую поддержку по подбору шаров под конкретные условия вашей мельницы и безусловную замену при выявлении дефектов.
Технические нюансы: на что смотреть в сертификате
Когда вам приносят бумагу с печатями, не подписывайте ее автоматически. Большинство людей смотрят только на марку чугуна. Этого недостаточно. Вам нужно видеть конкретные цифры твердости и микроструктуры.
Твердость по Бринеллю (HB) должна быть в диапазоне 450-600 единиц для высокохромистых сплавов. Если вам предлагают 300 HB — это мягкий металл, он подойдет для каких-то вспомогательных операций, но не для основной мельницы. Если же заявляют 700+ HB без указания высокой ударной вязкости — это риск хрупкого разрушения. Баланс критически важен.
Также обратите внимание на содержание углерода. В высокохромистых чугунах оно обычно составляет 2.0-3.5%. Отклонение в любую сторону меняет свойства карбидов. Избыток углерода делает материал хрупким, недостаток — снижает износостойкость. Идеальный сплав — это результат ювелирной настройки печи, а не случайный замес.
Проблема совместимости с футеровкой
Вы когда-нибудь задумывались, что ваши новые дорогие шары могут убить футеровку мельницы? Да, такое бывает. Если твердость мелющих тел значительно превышает твердость плит футеровки, вы начинаете шлифовать саму мельницу изнутри. Это приводит к быстрому износу брони, деформации корпуса и, в конечном итоге, к дорогостоящему ремонту всего агрегата.
Правило простое: твердость мелющих тел должна быть сопоставима с твердостью футеровки или немного выше, но не на порядок. Перед закупкой новой партии цильпебс обязательно проверьте состояние вашей брони. Возможно, стоит заменить и футеровку на более износостойкую, чтобы создать гармоничную пару «тело-броня». Игнорирование этого правила — прямой путь к аварийной остановке производства.
Перспективы 2026-2027: чего ждать от отрасли
Отрасль меняется быстрее, чем мы успеваем привыкнуть. Уже сейчас ведутся активные разработки композитных мелющих тел, где металлическая матрица усиливается керамическими включениями. Это обещает увеличить срок службы в разы. Но пока это дорого и доступно лишь единицам.
Более реальная тенденция ближайшего года — внедрение систем мониторинга износа в реальном времени. Датчики вибрации и акустического анализа внутри мельницы смогут подсказывать оператору, когда эффективность помола падает из-за износа шаров. Это позволит переходить от планово-предупредительных замен к заменам по фактическому состоянию. Экономия колоссальная.
Но пока эти технологии массово не внедрили, нам приходится работать по старинке. И здесь ключевым фактором успеха остается человеческий опыт и честность поставщика. Не гонитесь за новинками, если они не проверены в боях. Лучше взять доказавшую свою эффективность классическую высоколегированную хромистую цильпебс от надежного завода, чем экспериментировать с «инновациями», которые могут встать колом в вашем производстве.
Чек-лист перед подписанием договора
- Проверка репутации: Найдите отзывы не на сайте производителя, а на профильных форумах горняков. Там пишут правду, без приукрашивания.
- Аудит производства: Если объем заказа большой, съездите на завод лично или запросите видеоотчет производственной линии. Посмотрите, как они плавят, как льют, как контролируют качество. Пыль, грязь и отсутствие приборов контроля температуры — красный флаг. Убедитесь, что у завода есть собственная физико-химическая лаборатория со спектрометром и твердомером.
- Гарантийные обязательства: Четко пропишите в договоре условия возврата брака. Не «рассмотрим претензию», а «заменим в течение 5 дней за свой счет». Юридическая сила имеет значение.
- Логистика: Уточните, кто несет риски при транспортировке. Часто бывает, что товар доезжает побитым, а продавец разводит руками: «это вина перевозчика». Требуйте ответственности продавца до момента выгрузки на вашей площадке.
- Техническая поддержка: Есть ли у завода инженер, который может проконсультировать по режимам работы и подобрать оптимальный тип шаров (например, ADI или высокохромистые) под вашу руду? Или только менеджер по продажам, который знает только прайс-лист?
В заключение хочу сказать одну вещь, которая может показаться крамольной. Иногда лучше купить меньше, но качественнее, и иметь запас, чем набить склад дешевым металлом, который придется выбросить. Горнодобывающая промышленность не прощает ошибок в расчетах. Каждый килограмм неэффективного металла — это потерянная прибыль.
Выбирая обычную высоколегированную хромистую литую цильпебс для горнодобывающей промышленности, помните: вы покупаете не просто железо. Вы покупаете стабильность процесса, предсказуемость затрат и спокойствие главного инженера. В наши турбулентные времена это дороже золота. Не экономьте на фундаменте своего производства. Пусть ваши мельницы работают тихо, ровно и эффективно, а счета за электроэнергию будут такими, какими они должны быть, а не такими, какими их делают плохие шары.
И последнее. Если вам предлагают цену значительно ниже рыночной — спросите себя: за счет чего? Экономия на качестве шихты? Отсутствие контроля температуры? Отказ от термообработки? Чудес не бывает. Дешевый сыр бывает только в мышеловке, а дешевая цильпебс — в остановленной мельнице. Думайте, считайте и выбирайте с умом. Ваш бизнес зависит от этих маленьких, но таких важных металлических цилиндров.