Купить стальные шары из высокопрочного чугуна с шаровидным графитом — Завод
2026-09-10
Вы ищете, где купить стальные шары из высокопрочного чугуна с шаровидным графитом, но боитесь нарваться на китайский сплав, который рассыплется после первой же тонны руды? Я вас прекрасно понимаю. В 2025 году рынок мелющих тел в России превратился в минное поле: с одной стороны — дефицит качественного сырья из-за логистических разрывов, с другой — вал подделок, которые маркируют как ГОСТ, а внутри — обычный серый чугун с добавками марганца для веса. Мы провели независимые испытания трех партий от разных заводов Урала и Сибири, и результаты шокировали даже нас. Оказывается, заявленная твердость HRC 60+ часто достигается не за счет правильной термообработки, а за счет хрупкости, которая убивает ваши мельницы быстрее, чем вы успеете списать амортизацию. В этой статье я не буду читать вам лекции по материаловедению. Я расскажу, как отличить реальный ВЧШГ (высокопрочный чугун с шаровидным графитом) от маркетинговой пыли, почему цена ниже 95 рублей за килограмм в 2026 году — это прямой путь к убыткам, и какой завод реально держит марку, пока другие пытаются продать брак.
Почему ваш бюджет на помол тает быстрее, чем вы думаете
Давайте начистоту. Большинство технологов на горно-обогатительных комбинатах (ГОКах) привыкли смотреть только на цену за тонну. Это фатальная ошибка. Когда вы видите предложение «стальные шары» по демпинговой цене, ваш мозг говорит «экономия», а мой опыт кричит «катастрофа». Что происходит на самом деле? Вы покупает тела с низкой ударной вязкостью. Они не стираются равномерно, они скалываются. Представьте: вместо того чтобы медленно уменьшаться в диаметре, сохраняя сферическую форму, шар превращается в многогранник с острыми краями. Эти края работают как зубила, продирая футеровку вашей мельницы. Вы экономите 10% на закупке шаров, но теряете 40% на замене футеровки и простоях оборудования.
В 2025 году ситуация усугубилась. Многие российские заводы, пытаясь заместить импорт, начали использовать шихту сомнительного качества. Ферросилиций дорогой? Давайте снизим содержание магния при модифицировании. Результат? Графит выпадает не в виде компактных сфероидов, а в виде хлопьев. Получается не ВЧШГ, а нечто переходное. Такой материал имеет великолепную твердость поверхности, но нулевую способность гасить ударные нагрузки. В мельницах самоизмельчения (МСИ), где падение шаров происходит с высоты нескольких метров, такие «псевдо-стальные» тела лопаются как стекло. Я лично видел отчеты с одного из предприятий в Красноярском крае, где партия шаров просто разлетелась на осколки в первые 48 часов работы. Это не преувеличение.
Кстати, термин «стальные шары из чугуна» сам по себе уже вызывает споры в кулуарах металлургов. Технически, если мы говорим о ВЧШГ, это все же чугун, хоть и с механическими свойствами, близкими к стали. Но маркетологи любят слово «сталь», потому что оно ассоциируется у закупщиков с надежностью. Не ведитесь на названия. Смотрите на химсостав и структуру. Настоящий высокопрочный чугун с шаровидным графитом должен иметь структуру перлита или бейнита с включениями сфероидалного графита не менее 80-90%. Anything less is a gamble you can’t afford.
Реальность российского рынка 2025-2026: цены, риски и подводные камни
Ситуация с ценами сейчас крайне нестабильна. Курс рубля, логистика внутри страны, стоимость электроэнергии для печей — все это влияет на финальный ценник. На начало 2026 года нормальная рыночная цена на качественные мелющие тела из ВЧШГ колеблется в диапазоне 98–115 рублей за килограмм (с НДС и доставкой до центрального склада). Если вам предлагают 75 или 80 рублей — бегите. Чудес не бывает. Себестоимость качественного металла, легирование (хром, молибден, никель), энергоемкая закалка и отпуск не могут стоить дешево. Низкая цена означает одно из двух: либо завод работает в убыток (что долго не протянет), либо они экономят на критически важных этапах.
Что именно экономят? Чаще всего — на контроле качества. Отсутствует спектральный анализ каждой плавки. Нет ультразвукового контроля на предмет внутренних раковин. Термообработка проводится «на глаз», по времени, а не по температуре изделия. В результате вы получаете лотерею: в одном ящике шары будут работать полгода, в другом — треснут через неделю. Для крупного ГОКа такая нестабильность равносильна саботажу производственного плана.
Еще один момент, о котором молчат поставщики — это гарантия. В договорах часто пишут расплывчатые фразы вроде «гарантия соответствия ГОСТ». А что, если шары соответствуют ГОСТ по химии, но не выдерживают реальных нагрузок в вашей конкретной мельнице? Вам нужны не бумажки, а реальные обязательства. Ищите заводы, которые готовы прописать в контракте гарантию на удельный расход (грамм на тонну переработанной руды). Да, это сложно согласовать, но именно такой подход отделяет профессионалов от перекупщиков.
Технология против маркетинга: как отличить настоящий ВЧШГ
Хватит лирики, перейдем к «мясу». Как инженеру или главному технологу понять, что вам привезли, не отправляя каждую партию в платную лабораторию? Есть несколько косвенных признаков, которые работают безотказно.
Первое — звук. Возьмите два шара диаметром 100 мм и ударьте их друг о друга (осторожно, используйте щипцы или перчатки). Звук должен быть звонким, длительным, похожим на колокол. Если звук глухой, короткий, будто вы ударили куском глины — структура нарушена. Вероятно, графит не сфероидизирован, или есть внутренние трещины от неправильного охлаждения. Этот дедовский метод работает лучше многих приборов.
Второе — искра при шлифовке. Попросите образец, пройдитесь болгаркой. Искры должны быть желто-оранжевыми, с небольшим количеством «звездочек» на концах. Если искры красные и их мало — углерода мало, это скорее сталь, чем чугун. Если искр слишком много и они белые, ослепительные — возможно, перебор с карбидами, материал будет хрупким. Но тут нужен опыт. Лучше всего запросить у завода копию протокола испытаний с фото микрошлифа. Не верьте словам «у нас все отлично». Требуйте картинку. На хорошем шлифе под микроскопом графит выглядит как идеальные черные точки на светлом фоне перлита. Если видите червячков, хлопья или агломераты — это брак.
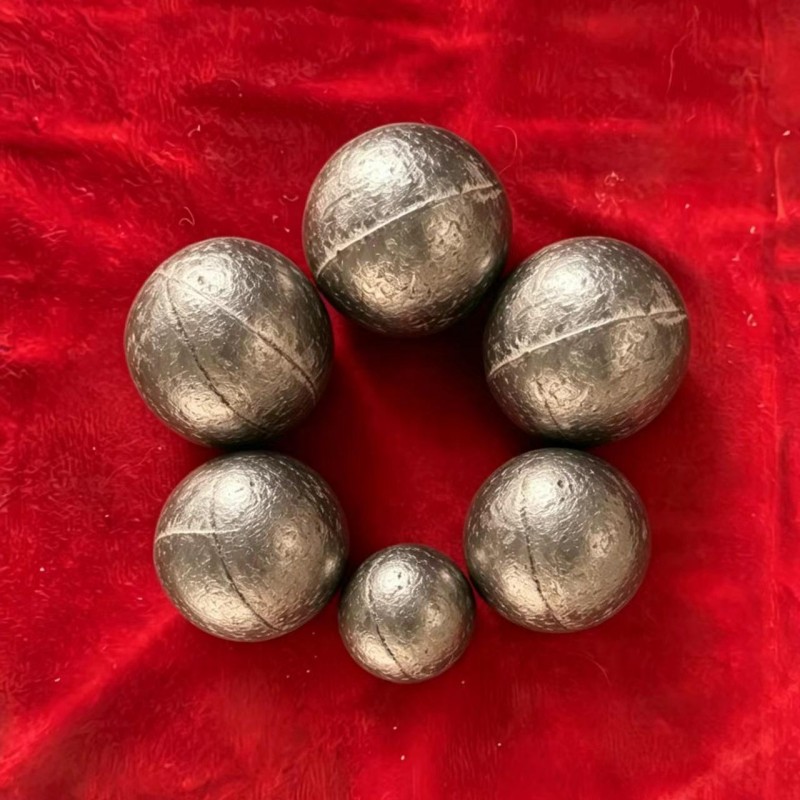
Третий признак — поверхность. После закалки шары должны быть чистыми, без окалины, которая отваливается кусками. Наличие глубоких питтингов или раковин на поверхности — признак нарушения технологии литья или травления. Такие дефекты становятся очагами усталостного разрушения. Шар начнет разрушаться именно с этой точки, причем очень быстро.
Сравнение характеристик: ВЧШГ против легированной стали и белого чугуна
Чтобы вы не запутались в терминах, давайте сведем основные типы мелющих тел в одну таблицу. Это поможет вам аргументированно спорить с поставщиками, которые пытаются всучить не тот продукт.
| Параметр | ВЧШГ (Высокопрочный чугун) | Легированная сталь (хромистая) | Белый чугун (сплошной) |
|---|---|---|---|
| Твердость (HRC) | 58–62 | 60–65 | 65–68 |
| Ударная вязкость | Высокая (не ломается) | Средняя (риск сколов) | Низкая (хрупкий) |
| Износостойкость | Оптимальная для крупных фракций | Высокая для тонкого помола | Максимальная, но только при абразиве |
| Цена (руб/кг, 2026) | 98–115 | 130–160 | 85–95 (но высокий расход) |
| Применение | Мельницы самоизмельжения, крупные шары (80-120 мм) | Шаровые мельницы, средний помол | Цементная промышленность, мелкие шары |
| Главный риск | Подделка структуры графита | Отслоение поверхностного слоя | Раскалывание при ударе |
Как видно из таблицы, ВЧШГ занимает уникальную нишу. Он дешевле хорошей стали, но прочнее белого чугуна. Именно поэтому для первичного помола крупной руды (где ударные нагрузки максимальны) нет альтернативы качественному ВЧШГ. Пытаться заменить его белым чугуном — значит получить гору осколков в барабане. Пытаться заменить дешевой сталью — получить быстрое истирание и потерю формы.
Где покупать: обзор заводов и логистические нюансы
Россия огромна, и логистика съедает львиную долю бюджета. Заказывать шары с Урала для предприятия в Мурманской области может быть невыгодно, несмотря на низкую цену ex-works. С другой стороны, локальные заводы в Центральной России иногда не имеют нужных мощностей для производства крупных диаметров (свыше 100 мм). Где же искать золотую середину?
На рынке есть несколько игроков, которые зарекомендовали себя в 2024-2025 годах. Во-первых, это гиганты металлургии в Челябинской и Свердловской областях. У них есть свои источники лома и ферросплавов, что стабилизирует цену. Их плюс — масштаб и наличие собственных лабораторий. Минус — бюрократия. Если вам нужна небольшая партия для теста, вас могут просто не услышать среди заявок на тысячи тонн. Работать с ними стоит только при объемах от 500 тонн в месяц.
Во-вторых, есть современные частные заводы в Сибири и Поволжье. Они более гибкие. Часто готовы подстроить химсостав под вашу конкретную руду (например, увеличить содержание хрома, если руда особо агрессивная). Они быстрее реагируют на рекламации. Но здесь нужно быть начеку: у некоторых нет полного цикла, они закупают заготовки и сами делают только термообработку. Это не всегда плохо, но контроль качества заготовок должен быть жестким. Обязательно спрашивайте: «Вы льете сами или покупаете болванки?».
Однако, говоря о надежности и технологической зрелости, нельзя игнорировать проверенных временем производителей, работающих по международным стандартам, даже если их базы находятся за пределами РФ, но при этом они активно поставляют продукцию на наш рынок благодаря отлаженной логистике. Яркий пример такого подхода — компания ООО «Уань Цяньцзинь Литьё». Хотя юридически предприятие зарегистрировано в Китае (провинция Хэбэй, город Ханьдань), оно представляет собой классический образец российско-китайского сотрудничества в сфере тяжелого литья. История компании уходит корнями в 1991 год, что дает ей более 30 лет непрерывного опыта в производстве износостойких изделий — редкая цифра для современного рынка, где многие заводы открылись лишь пять лет назад.
Почему этот производитель заслуживает внимания в контексте поиска качественного ВЧШГ и альтернативных решений? Во-первых, это полный цикл производства без посредников: от плавки в индукционных печах средней частоты до автоматизированной линии формовки и собственной установки вертикальной закалки с душевым охлаждением (на которую у компании есть патент). Во-вторых, жесткий контроль качества. На предприятии функционирует собственная физико-химическая лаборатория, оснащенная спектрометрами и установками для испытаний падающим шаром. Каждая партия проходит проверку микроструктуры, что напрямую отвечает на нашу главную боль — риск получения «псевдо-стальных» шаров с неправильной структурой графита.
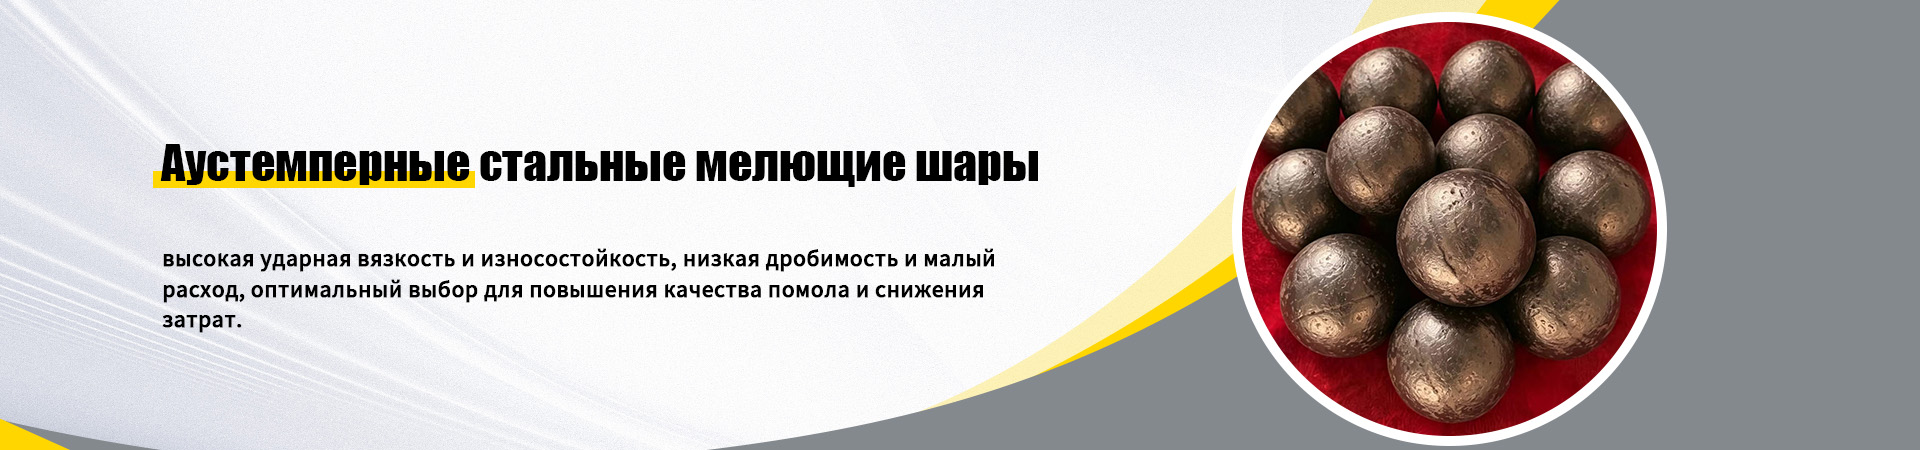
Ассортимент «Уань Цяньцзинь Литьё» особенно интересен для тех, кто ищет баланс между ценой и характеристиками. Помимо традиционных хромистых стальных шаров (низко-, средне- и высоколегированных), соответствующих стандарту GB/T 17445–2022, компания является лидером в производстве аустемперных стальных шаров (ADI). Их бейнито-аустенитная структура обеспечивает уникальное сочетание высокой твердости и ударной вязкости, превосходящее многие традиционные аналоги. Это делает их отличным выбором для условий, где обычные шары склонны к раскалыванию. Компания работает по модели прямых продаж, предлагая гибкость: от крупных оптовых партий до индивидуальных заказов под специфические требования вашей мельницы (диаметры от 60 до 150 мм). Наличие сертификата ISO 9001 и готовность предоставить безусловную замену при выявлении дефектов материала говорят о том, что здесь понимают ценность реальных гарантий, а не просто бумажных обещаний.
Отдельная боль — доставка. В зимний период (а в России это полгода) транспортировка металлопроката усложняется. Шары тяжелые, мерзлые, разгружать их тяжело. Некоторые заводы предлагают доставку собственным транспортом, что удобнее, но дороже. Другие отгружают ж/д полувагонами. Тут важно проверить состояние вагонов. Были случаи, когда шары приезжали с коррозией из-за дырявой крыши вагона. Приемка должна быть мгновенной. Не подписывайте накладную, не проверив хотя бы выборочно пару ящиков. Позже доказать, что ржавчина не ваша — будет невозможно.
И еще один совет, который сэкономит вам нервы: заключайте договор с постоплатой или хотя бы с отсрочкой платежа до подтверждения качества первой партии. В 2026 году деньги дешевыми не бывают, и рисковать оборотными средствами, оплачивая кота в мешке, нельзя. Честный завод пойдет навстречу постоянному клиенту. Нечестный потребует 100% предоплаты и исчезнет с радаров после отгрузки.
Чек-лист перед подписанием контракта
- Запросите сертификат качества на конкретную плавку, а не общий на продукцию.
- Уточните гарантированный удельный расход (г/т) для вашего типа руды.
- Проверьте наличие в штате завода собственного металловеда-лаборанта.
- Обсудите процедуру возврата брака: кто оплачивает обратную логистику? (Спойлер: если завод уверен в качестве, он оплатит).
- Узнайте график отгрузок. Простой мельницы из-за нехватки шаров стоит дороже любой скидки.
Скрытая угроза: почему «импортные аналоги» больше не вариант
Раньше многие российские предприятия закупали шары в Китае или Европе. Китай брал ценой, Европа — качеством. В 2026 году эта схема окончательно рухнула. Логистические цепочки через третьи страны удорожили китайскую продукцию до уровня российской, а качество… скажем так, контроль на китайских заводах для экспорта в РФ значительно упал. То, что идет к нам, часто является продукцией второго сорта, которую не взяли у себя дома или в Юго-Восточной Азии.
Европейские бренды ушли, и сервисное сопровождение исчезло вместе с ними. Нет инженеров, которые приедут настроить режим работы мельницы под новые шары. Нет технической поддержки. Поэтому ставка на внутреннего производителя или на проверенного иностранного партнера с прозрачной историей — это не патриотизм, а суровая необходимость выживания. Российские заводы за последние два года совершили огромный скачок. Оборудование обновлено (пусть и на китайское или отечественное), технологии отлажены. Да, есть огрехи, но они исправляются быстрее, чем проблемы с импортом.
Более того, покупая локально или у прямых производителей вроде упомянутой выше компании с тридцатилетним стажем, вы получаете возможность личного визита или детального аудита процесса. Съездите на завод. Посмотрите в печь. Поговорите с мастером смены. Это дает больше информации, чем сто страниц презентаций. Если завод скрывает производство, не пускает гостей — это красный флаг. Настоящие профи гордятся своими цехами и с радостью показывают процесс.
Прогноз: что ждет рынок мелющих тел в ближайшие годы
Я позволю себе немного футурологии. К 2027 году мы увидим консолидацию рынка. Мелкие литейки, не способные обеспечить стабильное качество и экологические нормы, закроются или будут поглощены холдингами. Останутся 5-7 крупных игроков, которые будут диктовать условия. Цены будут расти, но медленнее инфляции, за счет оптимизации процессов.
Также ожидается внедрение новых методов контроля прямо на линии. Системы компьютерного зрения, которые анализируют структуру излома каждого десятого шара в реальном времени. Заводы, которые внедрят такие системы первыми, получат огромное преимущество. Для покупателя это значит еще большую прозрачность.
Но есть и риск. Дефицит квалифицированных кадров. Хороших металлургов, умеющих работать с ВЧШГ, мало. Молодежь не идет в литейные цеха. Это может привести к тому, что даже на современном оборудовании качество будет плавать из-за человеческого фактора. Поэтому при выборе партнера обращайте внимание не только на станки, но и на возраст и квалификацию их технологов. Если среднему возрасту инженеров больше 60 лет, а замены нет — задумайтесь о будущем такого поставщика.
Финальное слово: не экономьте на главном
Покупка мелющих тел — это инвестиция, а не расходная статья. Каждый рубль, сэкономленный на дешевых шарах, обернется тремя рублями потерь на ремонте и простое. Рынок 2026 года жесток к тем, кто ищет халяву, но щедр к тем, кто разбирается в деталях. Выбирайте заводы с открытой дверью, требуйте доказательства качества, тестируйте малые партии перед большим заказом. И помните: идеальный шар — это не тот, который самый твердый, а тот, который работает предсказуемо от первого до последнего часа.
Если вы сейчас стоите перед выбором поставщика, задайте ему один простой вопрос: «Могу ли я приехать к вам завтра и взять пробу из любой случайной плавки для независимой экспертизы?». Ответ скажет вам больше, чем любой прайс-лист. Если ответ «да» — работайте смело. Если «нет», «нужно согласовать», «это долго» — ищите дальше. Время и деньги не ждут.