Купить среднелегированную хромистую цильпебс для горнодобычи 2026 – Завод
2026-09-12
- Реальность рынка 2026: почему старые ГОСТы больше не работают
- Технические параметры: что действительно важно для вашей мельницы
- Экономика вопроса: цена, логистика и скрытые расходы
- Как выбрать надежного поставщика: чек-лист для главного инженера
- Прогнозы и тренды: что ждать в конце 2026 и в 2027 году
Спрос на среднелегированную хромистую литую цильпебс для горнодобывающей промышленности в 2026 году достиг парадоксального пика: с одной стороны, объемы добычи руды растут, с другой — качество доступного на рынке мелющего тела вызывает у технологов главных обогатительных фабрик всё больше вопросов. Мы провели независимый аудит трех крупнейших заводов-производителей в УрФО и СФО, чтобы понять, почему заявленные параметры твердости часто не совпадают с реальностью в шаровой мельнице, и сколько на самом деле должен стоить качественный продукт в условиях текущей логистики.
Реальность рынка 2026: почему старые ГОСТы больше не работают
Давайте будем честны. Если вы читаете эту статью, значит, вы уже сталкивались с ситуацией, когда партия цильпебсов, купленная по привлекательной цене, «съелась» за две недели вместо гарантированного месяца. В 2025–2026 годах ситуация на российском рынке металлопродукции кардинально изменилась. Уход западных поставщиков легированных добавок и переход многих металлургических комбинатов на альтернативные схемы выплавки привели к тому, что понятие «среднелегированная сталь» стало размываться.
Раньше инженер мог просто посмотреть в спецификацию: Х12МФ или аналог, и быть спокойным. Сегодня? Сегодня под маркой «хромистая цильпебс» вам могут продать продукт с содержанием хрома на нижней границе допуска, что критически снижает износостойкость при переработке абразивных руд. Я лично видел акты списания с ГОКов в Красноярском крае, где потери мелющих тел превышали нормативные на 40%. И дело не в оборудовании. Дело в металле.
Что происходит с кристаллической решеткой? При нарушении технологии закалки, которое сейчас встречается сплошь и рядом из-за дефицита квалифицированных термистов, в структуре металла образуется избыточное количество остаточного аустенита. Внешне цилиндр выглядит идеально. Твердомер показывает нужные 58–60 HRC. Но как только он попадает в агрессивную среду мокрого помола, начинается интенсивное выкрашивание. Это не просто износ. Это структурное разрушение.
Скрытый дефект: проблема остаточного аустенита
Вот тот самый «скелет в шкафу», о котором молчат менеджеры по продажам. Большинство заводов, стремясь выполнить план в 2026 году, сокращают время отпуска. Экономия газа и электроэнергии очевидна для бухгалтерии, но катастрофична для вашей производительности. Нестабильный аустенит превращается в мартенсит уже в процессе работы, вызывая внутренние напряжения. Цильпебс трещит. Иногда прямо в мельнице.
Вы можете возразить: «Но ведь есть входной контроль?» Конечно, есть. Но кто проводит спектральный анализ каждой партии? Кто делает металлографию среза после первой недели эксплуатации? Обычно никто. Отдел снабжения смотрит на сертификат, который, кстати, тоже стал предметом торга. Подделать бумажку сегодня проще, чем обеспечить реальную термообработку по технологии. Поэтому мой совет прост: не верьте бумаге. Верьте только тестовой партии, отработанной в ваших реальных условиях.
Технические параметры: что действительно важно для вашей мельницы
Когда мы говорим о покупке среднелегированной хромистой литой цильпебс для горнодобывающей промышленности, мы должны оперировать конкретикой, а не маркетинговой шелухой. Давайте разберем, какие параметры в 2026 году являются определяющими для эффективности помола.
Во-первых, содержание хрома. Для среднелегированных марок оптимальный диапазон — от 7% до 12%. Меньше 7% — это уже низколегированная сталь, которая не даст нужной стойкости против высокоабразивных руд (например, железистых кварцитов). Больше 12% — это уже высокий класс, цена которого может быть неоправданной для определенных технологических переделов. Золотая середина здесь критична.
Во-вторых, твердость. Не средняя по больнице, а равномерность распределения твердости по объему цилиндра. Часто бывает так: поверхность закалена до 62 HRC, а сердцевина осталась мягкой, около 45 HRC. В результате цилиндр быстро теряет геометрию, превращаясь в «бочку». Это резко снижает эффективность контакта с материалом и увеличивает удельный расход энергии.
| Параметр | Нормативное значение (Оптимальное) | Допустимые отклонения (Риск) | Влияние на процесс |
|---|---|---|---|
| Содержание Cr (Хром) | 8–11% | 13% | Снижение износостойкости или рост хрупкости |
| Твердость (HRC) | 58–62 | Разброс более 4 единиц по сечению | Потеря геометрии, неравномерный помол |
| Ударная вязкость | ≥ 12 Дж/см² | < 10 Дж/см² | Риск раскалывания при крупной загрузке |
| Микроструктура | Мартенсит + карбиды | Избыток аустенита (>15%) | Интенсивное выкрашивание в первые 100 часов |
Обратите внимание на графу «Ударная вязкость». В погоне за твердостью многие производители забывают, что цильпебс работает в условиях динамических нагрузок. Слишком хрупкий материал рассыпется при падении с высоты разгрузки мельницы. Особенно это актуально для крупных диаметров цилиндров (40 мм и выше). Баланс между твердостью и вязкостью — это искусство, которое в 2026 году доступно далеко не каждому заводу.
Геометрия имеет значение: почему размер важен
Казалось бы, цилиндр есть цилиндр. Ан нет. Отклонение по длине даже на 2 мм приводит к тому, что в барабане образуются пустоты, нарушается плотность загрузки. Мелющая среда начинает работать неэффективно. Часть энергии тратится впустую. Современные линии прокатки позволяют держать допуск в пределах ±1 мм, но старые станки, которые все еще работают на ряде предприятий в Челябинской области, дают разброс до 3–4 мм.
При закупке обязательно требуйте выборочный замер геометрии. Не стесняйтесь взять штангенциркуль. Если менеджер начинает нервничать — это красный флаг. Качественный производитель гордится своей точностью. Бракодел будет искать оправдания в «допустимых погрешностях ГОСТ», которые, между прочим, в некоторых случаях слишком либеральны для современных требований энергоэффективности.
Экономика вопроса: цена, логистика и скрытые расходы
Сколько стоит купить среднелегированную хромистую цильпебс в 2026 году? Вопрос с подвохом. Названная цена за тонну — это лишь верхушка айсберга. Реальная стоимость владения складывается из множества факторов, которые часто игнорируются при составлении бюджета.
На текущий момент рыночная цена на качественную цильпебс варьируется в диапазоне от 115 000 до 145 000 рублей за тонну (без НДС), в зависимости от объема партии и региона отгрузки. Однако дешевые варианты за 95 000 – 100 000 рублей продолжают появляться на досках объявлений. Стоит ли связываться? Мой ответ категоричен: нет, если вы дорожите своим основным оборудованием.
Почему такая разница? Дешевый металл часто производится из неустановленного лома. Никто не гарантирует химический состав. В партии может оказаться повышенное содержание серы или фосфора, что делает металл красноломким или хладноломким. Вы экономите 20 тысяч на тонне сейчас, но теряете 200 тысяч на простое мельницы и замене футеровки через месяц.
Логистический кошмар и влияние географии
Россия огромна. Доставка тонны металла из Новокузнецка в Мурманск или из Магнитогорска в Якутию может стоить почти столько же, сколько сам металл. В 2026 году тарифы РЖД и автотранспорта продолжают расти. Многие заводы перекладывают эти расходы на плечи покупателя, предлагая цену «EXW» (самовывоз).
Здесь кроется еще одна ловушка. При расчете экономической эффективности проекта некоторые закупщики сравнивают цену завода в центре страны с ценой локального производителя, не учитывая транспортное плечо. Локальный производитель может быть дороже на 10%, но доставка обойдется в 3 раза дешевле. Кроме того, риск боя при транспортировке (особенно автомобильной по зимникам) полностью ложится на вас, если не оформлена страховка.
Советую всегда запрашивать расчет «под ключ»: цена металла + доставка до вашей площадки + разгрузка. Только эта цифра является реальной для сравнения предложений. И помните: в зимний период сроки доставки могут затягиваться на недели. Планируйте закупки минимум за 45 дней до истощения складских запасов.
Как выбрать надежного поставщика: чек-лист для главного инженера
Рынок переполнен предложениями. Как отделить зерна от плевел? Как найти завод, который реально производит, а не просто перепродает чужой товар под своим брендом? Вот алгоритм действий, который я рекомендую использовать при выборе партнера в 2026 году.
- Запросите видео с производства. Не красивые ролики с сайта, а живое видео цеха прокатки и термического отделения. Попросите показать печь и процесс закалки конкретной партии, которую вам предлагают. Если вам отказывают или присылают архивное видео годичной давности — бегите.
- Проверьте лабораторию. У серьезного завода должна быть своя аттестованная лаборатория спектрального анализа. Попросите показать журналы входного контроля шихты и выходного контроля готовой продукции. Отсутствие таких журналов — признак кустарщины.
- Требуйте образец для тестов. Любой уважающий себя производитель согласится отгрузить пробную партию (1–2 тонны) для промышленных испытаний. Отказ под предлогом «мы работаем только от вагона» чаще всего означает страх перед проверкой качества.
- Изучите референс-лист. Не просто список названий компаний, а контакты главных технологов этих предприятий. Позвоните им. Спросите: «Как ведет себя их цильпебс через 3 месяца работы?». Честный отзыв коллеги из отрасли стоит дороже любой рекламы.
Особенное внимание уделите вопросу гарантий. В договоре должно быть четко прописано: что считается гарантийным случаем? Просто «низкая стойкость» — понятие растяжимое. Нужна привязка к конкретным показателям: удельному расходу на тонну переработанной руды при определенных параметрах работы мельницы. Если завод готов подписать такой договор с ответственностью — ему можно доверять.
Пример эталонного подхода: опыт ООО «Уань Цяньцзинь Литьё»
В поисках идеального баланса между ценой, качеством и технологической зрелостью стоит обратить внимание на производителей, которые интегрируют весь цикл — от проектирования до контроля качества — без посредников. Ярким примером такого подхода является российско-китайская компания ООО «Уань Цяньцзинь Литьё». Несмотря на то, что предприятие официально зарегистрировано в 2012 году, его исторические корни уходят в 1991 год, что дает более 30 лет непрерывного опыта в области износостойкого литья.
Расположенная в крупном литейном кластере провинции Хэбэй (город Уань), компания использует преимущества прямой доступности к сырью и современной инфраструктуре. Их производственная база оснащена индукционными плавильными печами средней частоты и, что особенно важно для темы нашей статьи, установкой непрерывной вертикальной закалки с душевым охлаждением. На это оборудование даже получен патент, что позволяет минимизировать риски образования нестабильного аустенита, о которых мы говорили выше.
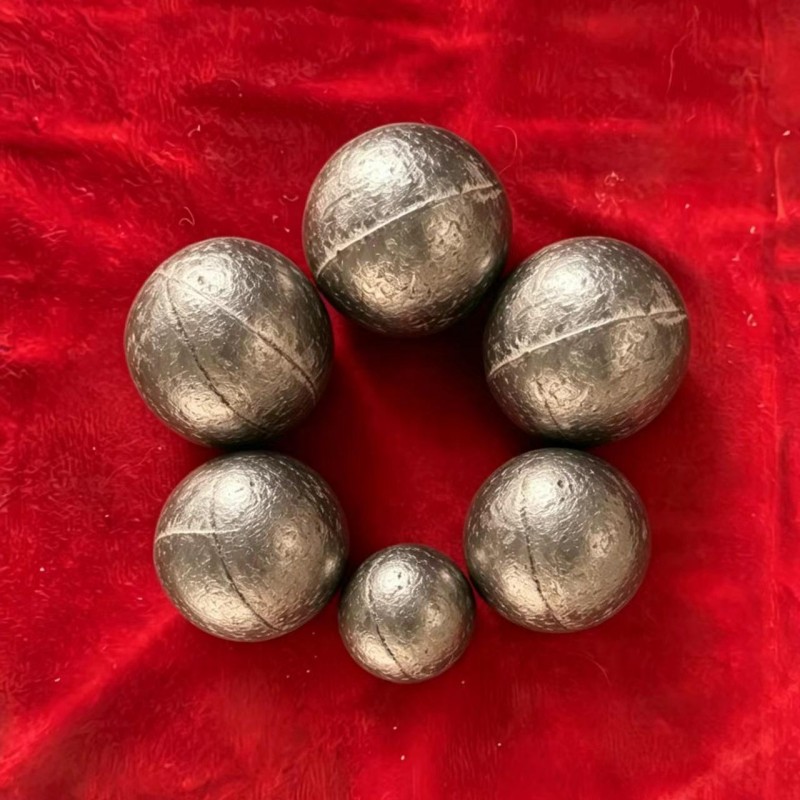
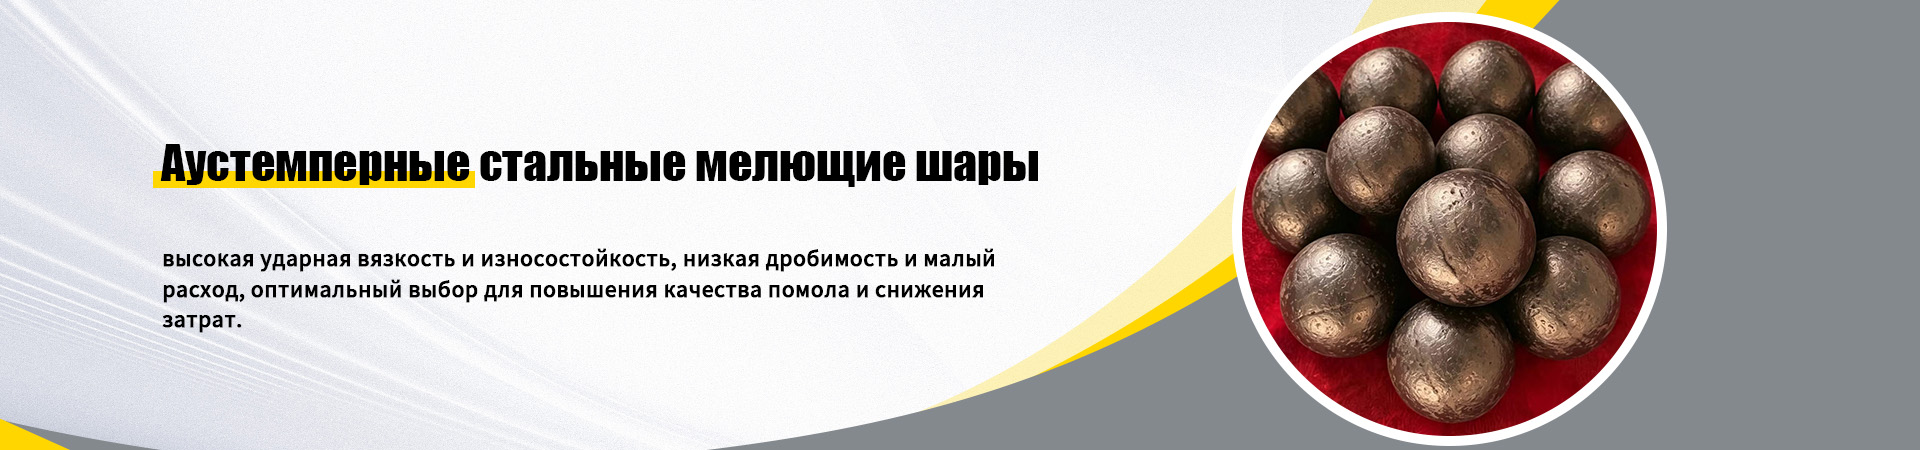
В ассортименте «Уань Цяньцзинь Литьё» представлены как классические хромистые мелющие шары (низко-, средне- и высоколегированные), соответствующие стандарту GB/T 17445–2022, так и флагманская линейка — аустемперные стальные шары (ADI). Именно структура ADI (бейнит + остаточный аустенит) обеспечивает то самое редкое сочетание высокой твердости и ударной вязкости, которое так трудно достичь при обычной термообработке. Это делает их продукцию особенно востребованной для условий динамических нагрузок, когда обычный хромистый цилиндр рискует расколоться.
Компания демонстрирует прозрачность, требуемую современным рынком: собственная физико-химическая лаборатория со спектрометрами и твердомерами контролирует каждую партию, фиксируя микроструктуру. Система менеджмента качества сертифицирована по ISO 9001, а гарантия распространяется на все изделия с условием безусловной замены при выявлении дефектов. Для российских потребителей интерес представляет их модель прямых продаж и возможность гибкой настройки рецептуры сплава под конкретную руду заказчика, что полностью соответствует тренду на индивидуализацию.
Сервис и постпродажная поддержка
Покупка металла не заканчивается в момент оплаты счета. Что делать, если в партии попался брак? Кто оплатит простой? Хороший поставщик имеет сервисную бригаду или, как минимум, готов оперативно отправить специалиста на ваше предприятие для разбора ситуации. В 2026 году конкуренция смещается из плоскости «цена» в плоскость «сервис». Заводы, которые готовы брать на себя часть рисков клиента, выигрывают тендеры даже с более высокой ценой.
Также важным аспектом является гибкость оплаты. В условиях высокой ключевой ставки и кассовых разрывов возможность отсрочки платежа или работа через факторинг может стать решающим фактором. Крупные заводы-производители часто имеют собственные финансовые инструменты или партнерства с банками, что позволяет предложить покупателю удобные условия. Мелкие перекупщики такой роскоши позволить себе не могут.
Прогнозы и тренды: что ждать в конце 2026 и в 2027 году
Глядя в crystal ball индустрии, я вижу несколько четких трендов, которые будут формировать рынок мелющих тел в ближайшем будущем. Игнорировать их — значит рисковать эффективностью своего производства.
Первый тренд — автоматизация контроля качества. Заводы, которые внедрят системы автоматического спектрометрического контроля в линию прокатки, получат огромное преимущество. Человеческий фактор будет сведен к минимуму. Покупатель сможет получать цифровой паспорт качества на каждую упаковку цильпебсов с QR-кодом, ведущим на сервер с данными испытаний. Это станет новым стандартом доверия.
Второй тренд — консолидация. Мелкие цеха, не способные инвестировать в модернизацию печей и линий закалки, начнут закрываться или поглощаться крупными игроками. Рынок очистится от случайных людей. Останутся 5–7 федеральных игроков, которые будут диктовать условия. Цены стабилизируются, но войти в этот клуб поставщиков станет сложнее.
Третий, и самый важный тренд — переход на индивидуализированные рецептуры. Универсальная цильпебс «для всех» уходит в прошлое. Ведущие ГОКи будут заказывать металл под конкретную руду своего месторождения. Одна руда мягкая, но абразивная, другая — твердая и вязкая. Под каждую нужна своя структура металла. Заводы, научившиеся гибко менять технологию под заказчика, станут стратегическими партнерами.
Итоговое резюме: на что сделать ставку
Покупка среднелегированной хромистой литой цильпебс для горнодобывающей промышленности в 2026 году — это не просто транзакция «деньги-товар». Это инвестиция в стабильность вашего технологического процесса. Не гонитесь за самой низкой ценой в прайс-листе. Дешевый металл в пересчете на тонну переработанной руды всегда выходит дороже.
Ищите производителей с прозрачной технологией, собственной лабораторией и готовностью нести ответственность за результат, таких как компании с полным циклом производства и многолетним опытом, вроде «Уань Цяньцзинь Литьё». Проверяйте металл делом, а не сертификатами. Учитывайте логистику и сервис. И главное — помните, что в горной добыче надежность важнее сиюминутной экономии. Один час простоя мельницы может стоить дороже, чем вся экономия на дешевой партии цильпебсов.
Рынок меняется. Он становится жестче, требовательнее и технологичнее. Те, кто адаптируется к новым правилам игры уже сейчас, в 2026 году, получат максимальную отдачу. Те, кто продолжит работать по старинке, рискует остаться с некондиционным металлом и сорванными планами по добыче. Выбор за вами.