Купить Обычная высоколегированная хромистая цильпебс 2026: цены — Завод
2026-09-10
- Почему старые ГОСТы больше не спасают вашу мельницу
- Реальная стоимость владения: цифры, которые вас удивят
- Фактор 2026 года: что реально изменилось в производстве
- Как выбрать надежного поставщика: чек-лист для инженера
- Технические нюансы: хром, углерод и баланс
- Перспективы рынка и прогноз на ближайший год
Если вы прямо сейчас ищете, где купить обычная высоколегированная хромистая цильпебс 2026 по ценам завода-производителя, то позвольте мне сэкономить ваше время и нервы: рынок изменился радикально. То, что работало в 2023 году, сегодня может привести к простою мельницы на две недели и убыткам, которые съедят всю экономию от «дешевой» закупки. Я не буду писать вам сладкие сказки о том, как все прекрасно. Реальность такова, что под видом инновационных партий 2026 года поставщики часто сбывают остатки складов с устаревшей термообработкой. В этой статье мы разберем, почему стандартные сертификаты больше ничего не гарантируют, как отличить настоящий сплав от подделки в условиях санкций и сколько на самом деле должна стоить качественная шихта в рублях с учетом логистики до Урала или Сибири.
Почему старые ГОСТы больше не спасают вашу мельницу
Давайте будем честны. Большинство закупщиков в металлургической отрасли России до сих пор живут в прошлом веке. Они требуют соответствие старым техническим условиям, даже не понимая, что химический состав руды изменился. Современные обогащающие фабрики перерабатывают более бедные и сложные руды. Для этого нужна не просто «твердость», а специфическая ударная вязкость, которую обычные хромистые шары обеспечить не могут.
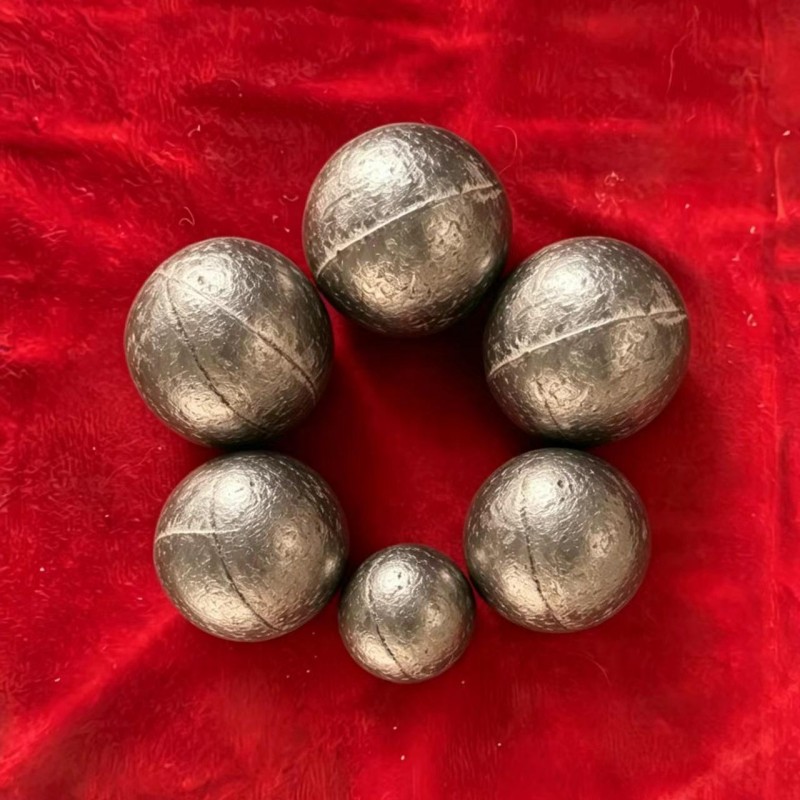
Обычная высоколегированная хромистая цильпебс (цилиндрические мелющие тела) в исполнении 2026 года — это уже не тот продукт, который мы знали пять лет назад. Изменение кристаллической решетки при закалке стало критическим фактором. Если производитель игнорирует новые режимы отпуска, вы получаете продукт, который либо раскалывается при первом ударе, либо, что хуже, быстро теряет форму, превращаясь в овальные блины. Это убивает эффективность помола.
Вы спросите: «Разве завод не контролирует качество?» Контролирует. Но контроль часто ведется по параметрам, которые удобны заводу, а не потребителю. Например, твердость по Роквеллу может быть идеальной — 58-60 HRC. А вот микроструктура карбидов хрома будет такой, что при работе в мокром процессе они выкрашиваются за считанные дни. Именно здесь кроется главная ловушка для покупателя.
Скрытый дефект: проблема карбидной сетки
Никто об этом не говорит вслух на выставках, но я видел результаты независимых экспертиз из Челябинска и Белгорода. Проблема большинства партий, маркируемых как «премиум 2026», заключается в непрерывной карбидной сетке по границам зерен. Это делает материал хрупким. При высоких нагрузках в барабанных мельницах большого диаметра такие цильпебсы не истираются равномерно, а подвержены микротрещинам.
Представьте ситуацию: вы закупили тоннаж, запустили линию, а через месяц расход материалов вырос на 15%. Менеджер поставщика разведет руками: «Химия в норме, твердость в норме». Кто платит за простой? Вы. Поэтому при заказе партии обязательно требуйте протокол металлографического анализа, а не просто справку о твердости. Если поставщик отказывается его предоставить — бегите от него.
Реальная стоимость владения: цифры, которые вас удивят
Цена за килограмм — это самый бесполезный показатель, на который смотрят новички. Профессионалы считают стоимость помола одной тонны руды. Давайте посмотрим на сухие цифры, актуальные для рынка РФ в начале 2026 года.
Дешевые варианты от мелких литейных цехов стоят около 95-105 рублей за кг. Казалось бы, выгодно. Но их износ составляет 180-200 грамм на тонну руды. Дорогие, качественные цильпебсы от крупных заводов с автоматизированными линиями закалки стоят 130-145 рублей за кг. Однако их износ редко превышает 110-120 грамм на тонну.
Проведем простую математику для мельницы, перерабатывающей 1000 тонн руды в сутки:
- Вариант «Эконом»: Расход 190 г/т. Суточный расход — 190 кг. Годовой расход — 69,35 тонны. Стоимость года: ~7,3 млн рублей.
- Вариант «Заводское качество»: Расход 115 г/т. Суточный расход — 115 кг. Годовой расход — 41,9 тонны. Стоимость года: ~5,8 млн рублей.
Разница очевидна. Покупая дорогой продукт, вы экономите полтора миллиона рублей в год на одной мельнице. И это не считая затрат на электроэнергию, которая растет пропорционально времени работы mills. Чем быстрее истирается шар, тем меньше эффективность помола, тем больше киловатт вы тратите впустую.
Таблица сравнения параметров рынка 2026
| Параметр | Бюджетный сегмент (Литейные цеха) | Премиум сегмент (Крупные заводы) | Импортозамещение (Азиатские поставки) |
|---|---|---|---|
| Средняя цена (руб/кг) | 95 – 105 | 130 – 150 | 110 – 125 (без учета логистики) |
| Твердость (HRC) | 56 – 58 (неравномерная) | 59 – 62 (стабильная по объему) | 58 – 60 |
| Ударная вязкость (Дж/см²) | 8 – 10 (риск сколов) | 12 – 15 (оптимально) | 9 – 11 |
| Износ (г/т руды) | 170 – 210 | 105 – 125 | 140 – 160 |
| Гарантия замены | Только при явном браке | При превышении нормативного износа | Отсутствует или сложна в реализации |
Как видите, таблица говорит сама за себя. «Дешево» в нашей отрасли означает «дорого в эксплуатации». Особенно это касается высоколегированных марок, где содержание хрома должно быть строго в диапазоне 10-12% для оптимального баланса цены и свойств. Любое отклонение ведет к катастрофе.
Фактор 2026 года: что реально изменилось в производстве
Почему я постоянно упоминаю 2026 год? Потому что именно в этом периоде завершился переход многих российских заводов на новые технологии плавки. Старые индукционные печи массово заменяются или модернизируются системами вакуумирования. Зачем это нужно? Чтобы убрать газы из металла.
Газы — главный враг долговечности цильпебса. Пузырьки водорода или азота внутри тела становятся очагами разрушения. Раньше на это мало обращали внимания, списывая брак на «тяжелые условия эксплуатации». Теперь же передовые заводы внедряют спектральный анализ каждой плавки в реальном времени. Если вы покупаете продукцию, произведенную на оборудовании 2010-2015 годов без модернизации, вы покупаете кота в мешке.
Еще один важный момент — геометрия. Цильпебс (цилиндр) должен иметь идеальную форму. Скругленные торцы, отсутствие заусенцев — это не косметика. Это физика процесса. Острые грани скалываются первыми, создавая неравномерную загрузку мельницы. В 2026 году стандартом стало использование автоматических линий резки и обработки торцов. Ручная работа осталась только в гаражных производствах, которые лучше обходить стороной.
Ярким примером того, как должны выглядеть современные производственные мощности, служит опыт таких предприятий, как ООО «Уань Цяньцзинь Литьё». Эта российско-китайская компания, чьи корни уходят в 1991 год, накопила более 30 лет опыта в области износостойкого литья. Располагаясь в крупнейшем литейном кластере провинции Хэбэй, завод внедрил полностью автоматизированный цикл: от индукционных печей средней частоты до вертикальных линий закалки с душевым охлаждением (патентованная технология). Здесь каждая плавка проходит спектральный анализ, а готовая продукция контролируется в собственной лаборатории с использованием твердомеров и установок для испытаний ударом. Подобный подход, исключающий посредников и гарантирующий прослеживаемость каждой партии от сырья до отгрузки, становится новым отраслевым стандартом, к которому стоит стремиться.
Проблема логистики и хранения в российских реалиях
Вы можете купить идеальный материал на заводе в Екатеринбурге или Туле, но испортить его еще до попадания в мельницу. Как? Неправильным хранением. Высоколегированная сталь чувствительна к влаге, если она не упакована правильно. Но главная беда — это транспорт.
Часто цильпебсы возят в открытых вагонах или на платформах, накрытых брезентом, который протекает. За две недели пути из центральной России на Дальний Восток груз может набрать влагу. Коррозия начинается мгновенно. Ржавчина на поверхности — это не просто «некрасиво». Это изменение геометрии и снижение эффективности контакта с рудой в первые часы работы.
Мой совет: всегда включайте в контракт пункт о герметичной упаковке (термоусадочная пленка на паллетах) и страховке груза от воздействия атмосферных осадков. Многие поставщики пытаются сэкономить на этом 2-3% стоимости, перекладывая риски на вас. Не соглашайтесь. Требуйте фотоотчет отгрузки.
Как выбрать надежного поставщика: чек-лист для инженера
Рынок наводнен посредниками, которые выдают себя за заводы. Они берут прайс-лист одного предприятия, добавляют свою наценку и продают под видом «прямых поставок». Как распознать обман?
Во-первых, запросите видеосъемку производства. Не красивые рекламные ролики с музыкой, а живое видео цеха, где видно дату на газете или экране компьютера. Если менеджер начинает юлить («у нас режимный объект», «камеры сломались») — это красный флаг. Настоящий завод гордится своим производством, как это демонстрируют лидеры отрасли, предоставляющие полный доступ к информации о своих линиях формовки и термообработки.
Во-вторых, обратите внимание на возможность тестовой поставки. Ни один уважающий себя производитель не откажется отгрузить 5-10 тонн для пробного запуска. Если вам предлагают сразу купить вагонную норму «по специальной цене», значит, они хотят сбыть неликвид.
В-третьих, проверяйте наличие собственной лаборатории. Завод, который покупает услуги анализа на стороне, не имеет полного контроля над циклом. В 2026 году у каждого крупного игрока должна быть аттестованная лаборатория с лицензией на проведение механических испытаний, оснащенная спектрометрами и оборудованием для металлографии.
Ценовая политика и условия оплаты
Ситуация с ценами в 2026 году остается волатильной. Стоимость феррохрома, легирующей добавки, напрямую зависит от курса валют и логистических плеч. Поэтому фиксированные цены на долгий срок — редкость. Обычно заводы предлагают цену на день отгрузки.
Однако есть способ зафиксировать стоимость. Это заключение долгосрочного контракта с привязкой к биржевым индексам сырья. Крупные ГОКи (горно-обогатительные комбинаты) уже работают по такой схеме. Для средних предприятий это может быть сложно, но попытаться стоит. Аргументируйте это объемом выборки.
Что касается оплаты: предоплата 100% — это риск. Стандарт рынка — 30% аванс, 70% по факту отгрузки или после приемки на складе покупателя. Если поставщик настаивает на полной предоплате для нового клиента, спросите себя: почему он так нервничает? У крупных заводов обычно есть кредитные линии, им не нужны ваши деньги настолько срочно.
Технические нюансы: хром, углерод и баланс
Давайте углубимся в металловедение, чтобы вы могли говорить с технологами на одном языке. Ключевой параметр — соотношение хрома и углерода. В обычных высоколегированных цильпебсах содержание хрома варьируется от 10% до 12%. Углерод — от 2.0% до 2.8%.
Если углерода слишком много, твердость растет, но падает вязкость. Шар становится стеклом: твердый, но хрупкий. Если углерода мало — шар мягкий, быстро истирается. Идеальный баланс достигается за счет точного контроля температуры закалки. Ошибка на 10 градусов может перевести партию в брак.
Именно поэтому так важен бренд производителя. Безымянные литейки не имеют таких жестких допусков на оборудование. Их печи «плавают» по температуре. В результате вы получаете партию, где в одном углу ящика шары твердые, а в другом — мягкие. В мельнице это приводит к расслоению загрузки: мягкие шары стираются в пыль, твердые скапливаются и бьют по футеровке, разрушая ее.
Разрушение футеровки — это отдельная статья расходов, которая может достигать миллионов рублей. Помните об этом, когда смотрите на цену килограмма цильпебса. Дешевый шар убивает дорогую футеровку.
Сравнение с альтернативами: кованые шары
Часто возникает вопрос: а может, перейти на кованые шары? Они дешевле в производстве. Ответ зависит от типа вашей мельницы и руды. Для coarse grinding (грубого помола) кованые шары хороши. Но для тонкого помола, где требуется большая площадь контакта и абразивное истирание, цильпебсы вне конкуренции.
Цилиндрическая форма обеспечивает лучшую линейность контакта. Это повышает эффективность измельчения на 15-20% по сравнению с сферой того же веса. Кроме того, цильпебсы меньше склонны к сегрегации (расслоению) в барабане. Они работают как единый массив. Переход на цильпебсы часто позволяет увеличить производительность мельницы без замены самого оборудования.
Перспективы рынка и прогноз на ближайший год
Что ждет нас дальше? Дефицит качественного феррохрома может сохраниться. Это будет толкать цены вверх. Производители будут вынуждены искать альтернативные схемы легирования или повышать эффективность переработки лома. Ожидается рост популярности рециклинга: старые шары будут переплавляться с добавлением свежей лигатуры.
Но здесь есть подводный камень. Качество лома непредсказуемо. Если завод использует много вторсырья без глубокой очистки, вы получите шлаковые включения в структуре цильпебса. Спрашивайте у поставщика процент использования лома в шихте. Честный ответ — до 30-40%. Если говорят «мы работаем только на первичке» при низкой цене — врут. Если говорят «100% лом» — бегите.
Также стоит ожидать ужесточения экологических требований. Заводы, которые не могут позволить себе современные фильтры и системы очистки газов, будут закрываться или консолидироваться. Рынок очистится от «гаражных» производителей, но оставшиеся игроки поднимут цены. Готовьтесь к этому заранее.
Итоговый вердикт: стоит ли покупать сейчас?
Покупать нужно. Но с умом. Не гонитесь за самой низкой ценой в Яндекс.Маркете или на досках объявлений. Там сидят перекупы. Ищите прямые контракты с заводами, имеющими историю поставок на крупные ГОКи (Лебединский, Стойленский, Евраз и т.д.). Наличие таких клиентов в портфолио — лучший знак качества.
Проверяйте каждую партию. Не верьте бумажкам, верьте приборам. Купите свой твердомер, организуйте входной контроль. Это окупится за первый месяц работы. И помните: в 2026 году технология вышла на первый план. Обычная высоколегированная хромистая цильпебс стала высокотехнологичным продуктом, где важны нанометры структуры и градусы температуры.
Не позволяйте продавцам давить на вас сроками. «Осталось всего 10 тонн по старой цене» — классическая манипуляция. У вас есть время выбрать лучшего. Ошибка в выборе мелющих тел стоит слишком дорого, чтобы рисковать ради экономии пары рублей на килограмме.
В заключение хочу сказать: рынок России способен обеспечить себя качественными мелющими телами. Нам не нужен импорт для базовых задач. Наши заводы, а также проверенные международные партнеры с локализованным производством, научились делать продукт не хуже, а иногда и лучше западных аналогов, адаптированный под наши суровые зимы и специфику руд. Главное — найти своего производителя, будь то крупный российский комбинат или специализированный завод с отлаженной системой контроля качества, и выстроить с ним прозрачные отношения. Удачи в выборе, и пусть ваши мельницы работают как часы!